Assise en broche
La queue conique s'insère dans la douille correspondante de la machine pour créer un maintien par friction auto-serrant.


Un alésoir à queue conique est un outil de finition rigide pour agrandir et dimensionner des trous pré-percés. Une queue à cône Morse s'insère directement dans une broche ou une douille correspondante, réduisant le nombre d'interfaces par rapport à une queue droite montée en mandrin.
La queue conique s'insère dans la douille correspondante de la machine pour créer un maintien par friction auto-serrant.
La pointe de coupe chanfreinée guide l'alésoir dans l'avant-trou.
Le montage direct assure la transmission du couple et limite le glissement lorsque le cône et la douille sont propres et correctement en place.
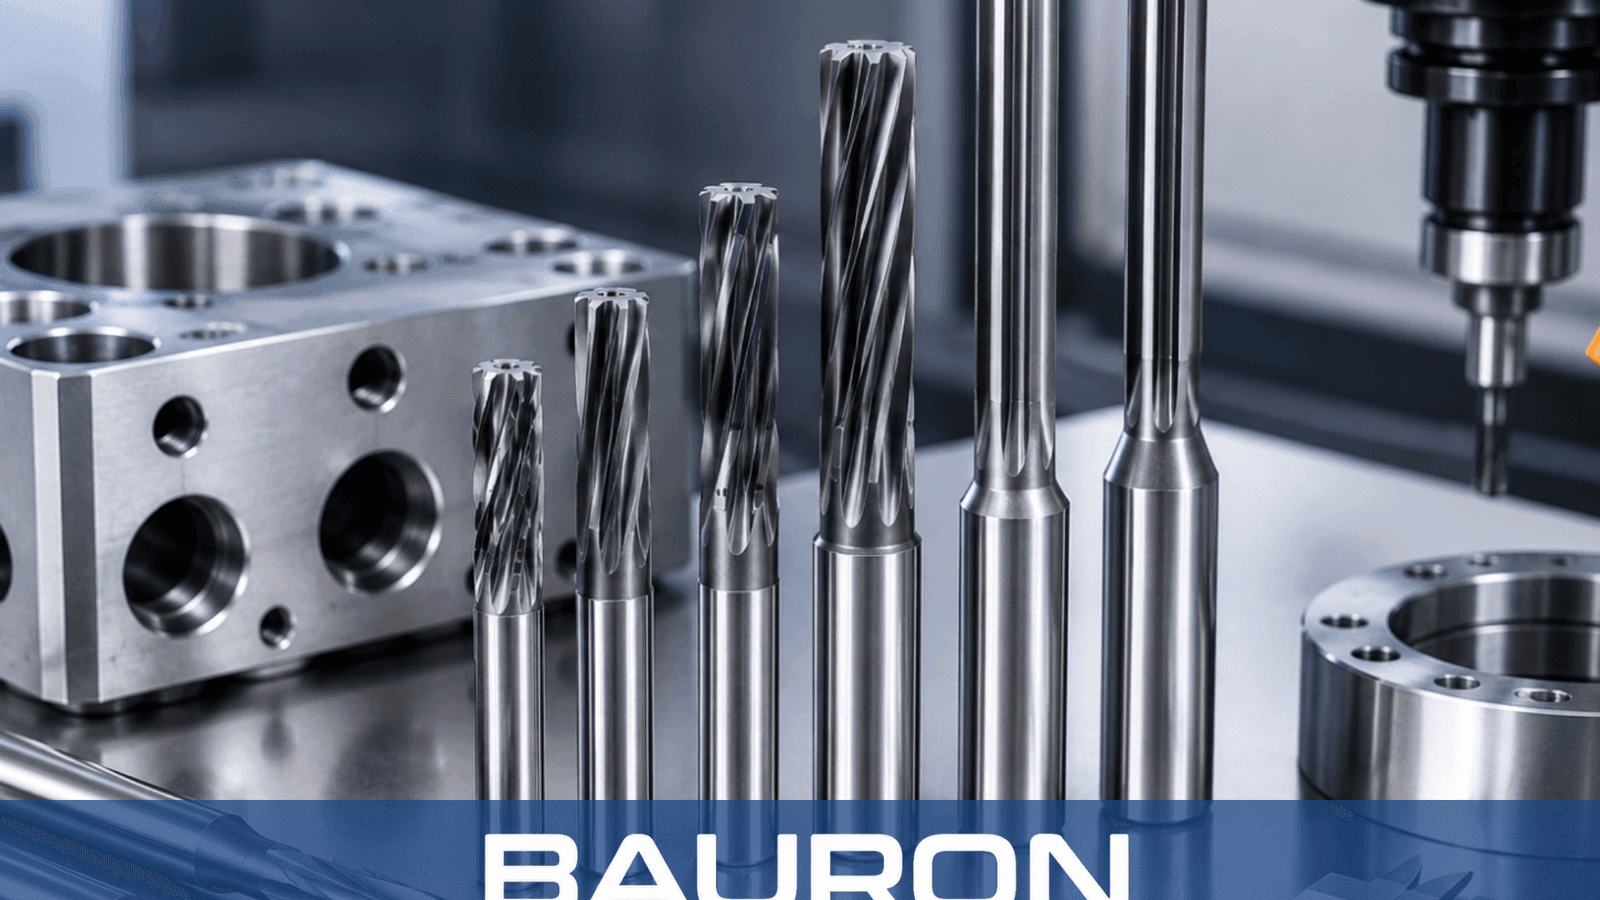
Les cannelures droites ou hélicoïdales évacuent les copeaux tandis que les marges de coupe dimensionnent et finissent l'alésage.

Se monte directement dans une broche ou une douille compatible pour assurer la concentricité et la transmission du couple.
Offre la rigidité nécessaire pour limiter la déflexion lors de l'alésage machine.
Fournit une surface de contact pour l'éjection par chasse-cône et peut s'engager dans le dispositif d'entraînement de la machine, selon la conception de la douille.
Les formes droite, hélicoïdale à droite et hélicoïdale à gauche répondent à différentes exigences de trou et de flux de copeaux.
Assurent le contrôle dimensionnel et la finition de surface interne.
Des revêtements adaptés à l'application peuvent améliorer la résistance à l'usure et réduire la friction.
| Spécification | Plage / Détails |
|---|---|
| Plage de diamètres | 1/4" à 3" ; tailles standards et métriques disponibles |
| Type de queue | Cône Morse, MT1 à MT5 standard |
| Type de cannelure | Droite, hélicoïdale à droite ou hélicoïdale à gauche |
| Type d'entraînement | Tenon plat |
| Tolérance | H7 ou spécifications OEM |
| Type d'opération | Alésage machine dans des douilles coniques compatibles |
| Matière / Revêtement | Idéal pour | Avantage clé |
|---|---|---|
| HSS (acier rapide) | Acier doux, aluminium et travail polyvalent. | Substrat tenace et économique pour les coupes plus lourdes. |
| Plaquettes carbure | Alliages abrasifs et production continue. | Des arêtes de coupe rigides offrent une résistance à l'usure dans les applications exigeantes. |
| Revêtement TiN / TiAlN | Usinage à haute température et à sec, selon la pièce. | Des revêtements adaptés à l'application réduisent la friction et aident à limiter l'usure des arêtes de coupe. |
L'acier rapide met l'accent sur la ténacité et l'économie, la construction à plaquettes carbure ajoute la rigidité et la résistance à l'usure des arêtes de coupe, et les revêtements TiN ou TiAlN peuvent répondre aux problèmes de friction et de chaleur lorsqu'ils sont adaptés à l'application.
Fournissent le couple et le montage rigide en broche pour la finition de trous de plus grand diamètre.
Utilisent le montage direct en douille conique pour un alésage vertical contrôlé.
Montent les alésoirs à queue conique dans les douilles de contre-pointe compatibles pour le dimensionnement axial des trous.

Dimensionne les trous de plus grand diamètre dans les bâtis en fonte lorsque la rigidité de montage est importante.
Finit les passages profonds de cylindres et de fluides avec une connexion directe à la broche.
Agrandit les trous pré-percés dans les sections épaisses à l'aide de perceuses radiales compatibles.
Finit les logements de roulements lorsque la taille d'alésage et la rigidité machine sont importantes.
Une queue conique se monte directement dans une douille machine compatible sans mandrin de perçage ni pince séparés. Cela peut améliorer la rigidité et la transmission du couple tout en réduisant le faux-rond lié aux interfaces.
Le tenon plat fournit une surface de contact pour le retrait par chasse-cône et peut s'engager dans un dispositif d'entraînement dans les conceptions de broche compatibles.
Insérez le chasse-cône spécifié dans la fente de la broche afin que le coin s'appuie contre le tenon et éjecte le cône. Suivez la procédure du fabricant de la machine.
Le TiAlN peut offrir une résistance à la chaleur et à l'usure lors de l'usinage de fontes ou d'aciers adaptés, mais la sélection du revêtement doit tenir compte de la pièce, de la stratégie de lubrification, de la vitesse et de l'avance.
Les options personnalisées peuvent inclure des profils de queue, des diamètres de coupe, des longueurs de cannelure et une géométrie spécifique à l'application.
Bauron fournit un support en conception et ingénierie pour les profils de queue, les diamètres de coupe, la géométrie des cannelures, les substrats et les revêtements. Communiquez la douille machine, les dimensions d'alésage, le matériau de la pièce et les exigences de production pour une étude.
Parler à l'ingénierie