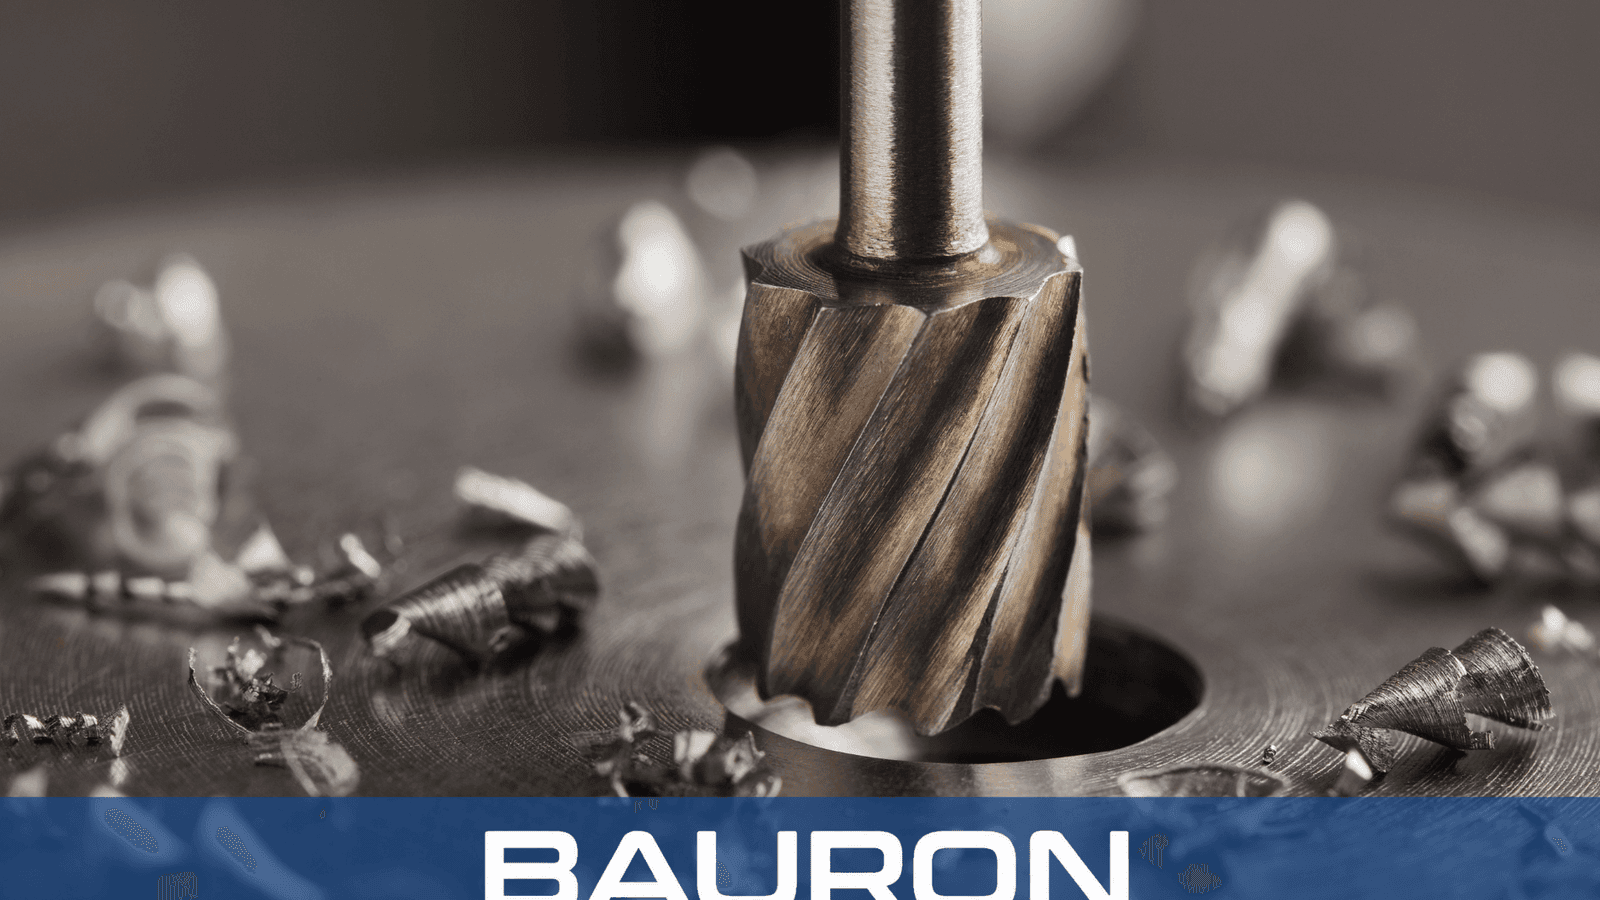
Action de cisaillement hélicoïdal
Les marges de coupe inclinées engagent la paroi de l'alésage progressivement pour favoriser la circularité du trou et réduire le broutage lorsque les conditions de coupe sont adaptées.


Un alésoir à cannelures hélicoïdales est un outil de finition de trous de précision dont les cannelures sont inclinées par rapport à l'axe de l'outil. Les arêtes hélicoïdales cisaillent progressivement et peuvent ponter les rainures de clavette, les trous transversaux et autres interruptions internes avec moins de tendance à l'accrochage que les cannelures droites.
Les marges de coupe inclinées engagent la paroi de l'alésage progressivement pour favoriser la circularité du trou et réduire le broutage lorsque les conditions de coupe sont adaptées.
Les cannelures hélicoïdales enjambent les rainures de clavette, les orifices de lubrification transversaux et les fentes axiales pour réduire l'accrochage des arêtes.
Les cannelures hélicoïdales à gauche poussent les copeaux vers l'avant dans les trous débouchants, tandis que les cannelures hélicoïdales à droite ramènent les copeaux vers l'arrière dans les trous borgnes.
Les marges cylindriques rectifiées dimensionnent et finissent la paroi de l'alésage tandis que les arêtes de coupe enlèvent la surépaisseur restante.

La géométrie hélicoïdale répartit la pression de coupe pour aider à limiter le broutage et les vibrations.
Un outillage adapté à l'application peut viser des états de surface de Ra 0,4–0,8 μm tout en assurant la circularité et la rectitude de l'alésage.
Les cannelures inclinées enjambent les rainures de clavette et les trous transversaux pour réduire l'accrochage, l'endommagement des arêtes et les rayures.
Les cannelures hélicoïdales dirigent les copeaux loin de la zone de coupe active pour aider à protéger la paroi d'alésage finie.
Les substrats en carbure monobloc rectifié ou HSS-Co offrent une tenue d'arête pour l'alésage en production.
| Spécification | Plage / Détails |
|---|---|
| Plage de diamètres | 0,040" à 1-1/2"+ ; métrique 1,0 mm à 38 mm+ disponible |
| Types d'hélice de cannelure | Hélice à gauche pour trous débouchants ou hélice à droite pour trous borgnes |
| Classe de tolérance | H7, H8 ou limites personnalisées +0,0001" / -0,0000" |
| Nombre de cannelures | 3, 4, 6 ou 8 cannelures hélicoïdales, selon le diamètre de l'alésage |
| Types de queue | Cylindrique droite, cône Morse ou queue CNC renforcée |
| Type d'opération | Dimensionnement de précision, finition de trous et alésage d'alésages interrompus |
| Matière / Revêtement | Idéal pour | Avantage clé |
|---|---|---|
| Carbure monobloc | Acier inoxydable, titane, aciers trempés et fonte. | La haute rigidité limite la déflexion et favorise un contrôle précis du diamètre dans les configurations stables. |
| HSS-Co (cobalt) | Travail en série moyenne, coupes interrompues et acier ductile. | La ténacité aux chocs aide à réduire l'écaillage des arêtes de coupe lors des passes interrompues. |
| Revêtement TiAlN / AlTiN | Aciers alliés, acier inoxydable et alliages haute température. | La dureté thermique protège les arêtes de coupe contre la chaleur et l'usure abrasive. |
| Revêtement DLC / ZrN | Alliages d'aluminium, cuivre, laiton et plastiques non ferreux. | Les surfaces à faible friction aident à réduire le grippage et l'arête rapportée. |
Le carbure monobloc met l'accent sur la rigidité et la résistance à l'usure, le HSS-Co ajoute de la ténacité pour les coupes interrompues, et les revêtements listés répondent aux problèmes de chaleur, d'abrasion, de friction ou d'adhérence de matière lorsqu'ils sont adaptés à la pièce.
Permettent les routines automatisées de finition de trous de précision sur machines 3, 4 et 5 axes.
Utilisent des postes d'outils tournants ou fixes pour l'alésage axial de petites pièces tournées.
Offrent des configurations contrôlées pour le dimensionnement de trous en atelier d'outillage, montages et matrices.

Alèse les trous avec orifices de lubrification transversaux, rainures de clavette et canaux internes intersectants.
Finit les trous de goupille de positionnement, les portées de roulement et les alésages de soupape aux tolérances spécifiées.
Finit les alésages dans les blocs de distribution hydraulique où le contrôle des copeaux et la géométrie de l'alésage sont importants.
Prépare les trous de montage pour les douilles structurelles et les actionneurs.
Les cannelures hélicoïdales s'engagent progressivement et enjambent les trous transversaux, les rainures de clavette et les coupes interrompues avec moins de tendance à l'accrochage, favorisant la circularité et la finition de l'alésage.
Choisissez une hélice à gauche avec coupe à droite pour les trous débouchants afin de pousser les copeaux vers l'avant. Choisissez une hélice à droite pour les trous borgnes afin de ramener les copeaux vers l'entrée.
Un repère de départ est d'environ 2 % à 3 % du diamètre du trou, soit 0,010" à 0,015" sur un trou de 0,500". La surépaisseur finale doit être validée en fonction du matériau, du diamètre et de la configuration.
Des outils en carbure micro-grain monobloc avec revêtements TiAlN ou AlTiN peuvent être spécifiés pour les aciers pré-trempés et les alliages de nickel dans la plage de 55–60 HRC indiquée, selon la pièce et le procédé.
Les options personnalisées peuvent inclure des diamètres non standards, des angles d'hélice, des chanfreins d'entrée, des queues à portée allongée et des revêtements anti-usure sur la base de plans de fabrication.
Bauron fournit un support en conception et ingénierie pour la géométrie personnalisée, la direction de l'hélice, la configuration des cannelures, le substrat et la sélection du revêtement. Communiquez les dimensions de l'alésage, les interruptions, le matériau de la pièce et les exigences de finition pour une étude.
Parler à l'ingénierie