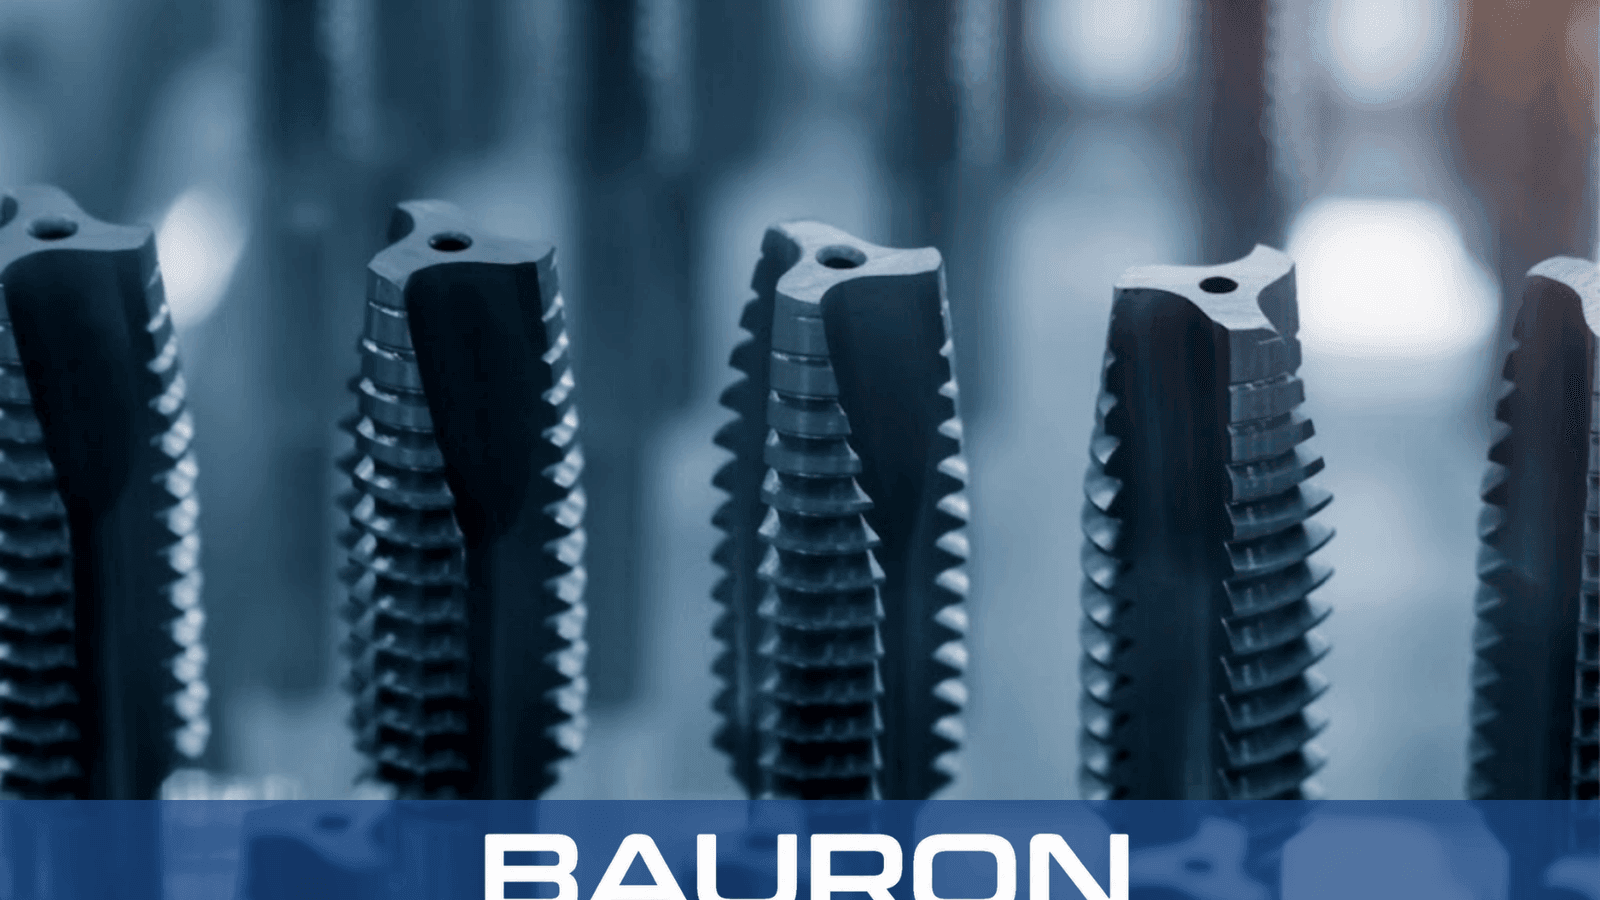
Alignement manuel
Le carré d'entraînement s'adapte à un tourne-à-gauche afin que l'opérateur puisse aligner l'outil avec l'avant-trou pré-percé.


Les tarauds manuels à goujures droites créent des filetages intérieurs à l'aide d'un tourne-à-gauche ou d'une broche contrôlée à basse vitesse. Leurs rainures de goujures sont parallèles au corps de l'outil et retiennent les copeaux pendant la coupe ; les opérations manuelles utilisent donc couramment une inversion périodique pour casser et évacuer les copeaux.
Le carré d'entraînement s'adapte à un tourne-à-gauche afin que l'opérateur puisse aligner l'outil avec l'avant-trou pré-percé.
Les dents chanfreinées d'entrée coupent progressivement le profil du filetage à mesure que le tourne-à-gauche ou la broche tourne.
Les copeaux s'accumulent dans les rainures des goujures droites et peuvent nécessiter une inversion et un dégagement périodiques.
Les dents à plein diamètre derrière le chanfrein forment le filetage intérieur fini.

L'opération à la main fournit un retour tactile qui aide l'utilisateur à réagir à l'augmentation de la résistance de coupe.
Les entrées conique, intermédiaire et de finition permettent l'amorçage, le filetage général et la finition en trou borgne.
L'extrémité carrée s'interface avec les tourne-à-gauche correspondants et les porte-tarauds adaptés.
Les outils adaptés à l'application peuvent fileter l'acier doux, la fonte, le bronze, l'aluminium et les polymères denses.
Le noyau à goujures droites assure la rigidité, tandis que le dimensionnement correct de l'avant-trou, la lubrification et le contrôle des copeaux restent importants.
| Spécification | Plage / Détails |
|---|---|
| Plage de diamètres | N° 0 à 2"+ ; métrique M1,6 à M50+ disponible |
| Types de chanfrein | Chanfrein conique, intermédiaire ou de finition |
| Formes de filetage | UNC, UNF, métrique, NPT et pas fins |
| Style de goujure | Goujures droites parallèles |
| Type de queue | Cylindrique droite avec carré d'entraînement |
| Tolérance | Options d'ajustement classe 2B et 6H |
| Matière / Revêtement | Idéal pour | Avantage clé |
|---|---|---|
| HSS (Acier rapide) | Acier doux, laiton, aluminium et plastiques. | Le tranchant, la ténacité et la résistance aux chocs conviennent au filetage manuel contrôlé. |
| Acier au carbone | Réparation légère, refiletage et métaux tendres. | Une option économique pour les travaux de maintenance en petite série. |
| Brillant / Non revêtu | Métaux non ferreux courants et acier doux. | Une arête non revêtue préserve la géométrie de coupe tranchante et évite le coût du revêtement. |
Le HSS combine tranchant et ténacité pour le taraudage manuel général, l'acier au carbone convient aux travaux légers en petite série, et les outils brillants non revêtus conservent une arête de coupe tranchante pour l'utilisation manuelle.
Offrent un contrôle direct et un retour d'effort à l'opérateur pendant la coupe du filetage.
Assurent l'alignement axial lors du taraudage à basse vitesse sur un tour manuel.
Utilisent un dispositif de taraudage adapté ou une procédure de broche contrôlée pour un filetage aligné.

Réalise de nouveaux filetages ou restaure des profils de filetage fonctionnels lors de réparations manuelles.
Filete la fonte, le laiton et les plastiques adaptés dont les copeaux tendent à se fragmenter en petits morceaux.
Compatible avec les deux types de trous lorsque la forme du chanfrein et la méthode d'évacuation des copeaux conviennent à l'application.
Produit des filetages intérieurs en petite série sans installation de taraudage automatisé dédiée.
Pour les tarauds courants à coupe à droite, avancez d'environ un demi à un tour complet, puis inversez d'environ un quart de tour pour casser le copeau. La méthode exacte dépend du matériau, de la géométrie du taraud, de la lubrification et des recommandations du fabricant.
Les tarauds manuels utilisent couramment des goujures droites et des carrés d'entraînement pour un contrôle manuel. Les tarauds machine utilisent souvent une géométrie à entrée hélicoïdale ou à goujures hélicoïdales pour diriger les copeaux lors de cycles automatisés continus.
Ils peuvent fonctionner dans des cycles machine adaptés à basse vitesse ou contrôlés, en particulier dans les matériaux à copeaux courts. Leur rétention de copeaux peut nécessiter une planification de cycle différente de celle des tarauds à entrée hélicoïdale ou à goujures hélicoïdales.
Utilisez un fluide de coupe compatible avec la pièce et le matériau du taraud, sauf si le matériau ou le processus spécifie expressément un taraudage à sec. Une lubrification appropriée peut réduire le frottement, améliorer l'état de surface et diminuer le risque de grippage.
Les options sur mesure peuvent inclure des pas fractionnaires, métriques et non standards, des classes d'ajustement, des longueurs de chanfrein, des dimensions de queue, des matériaux et des revêtements.
Bauron fournit un support en conception et ingénierie pour les spécifications de filetage sur mesure, les profils de chanfrein, la géométrie des goujures, le matériau de l'outil et les revêtements. Partagez le type de trou, le matériau de la pièce et la méthode d'utilisation pour un examen technique.
Parler à l'ingénierie