Engagement par pression
Les surfaces de formage lobées entrent en contact avec la paroi d'un avant-trou percé avec précision.


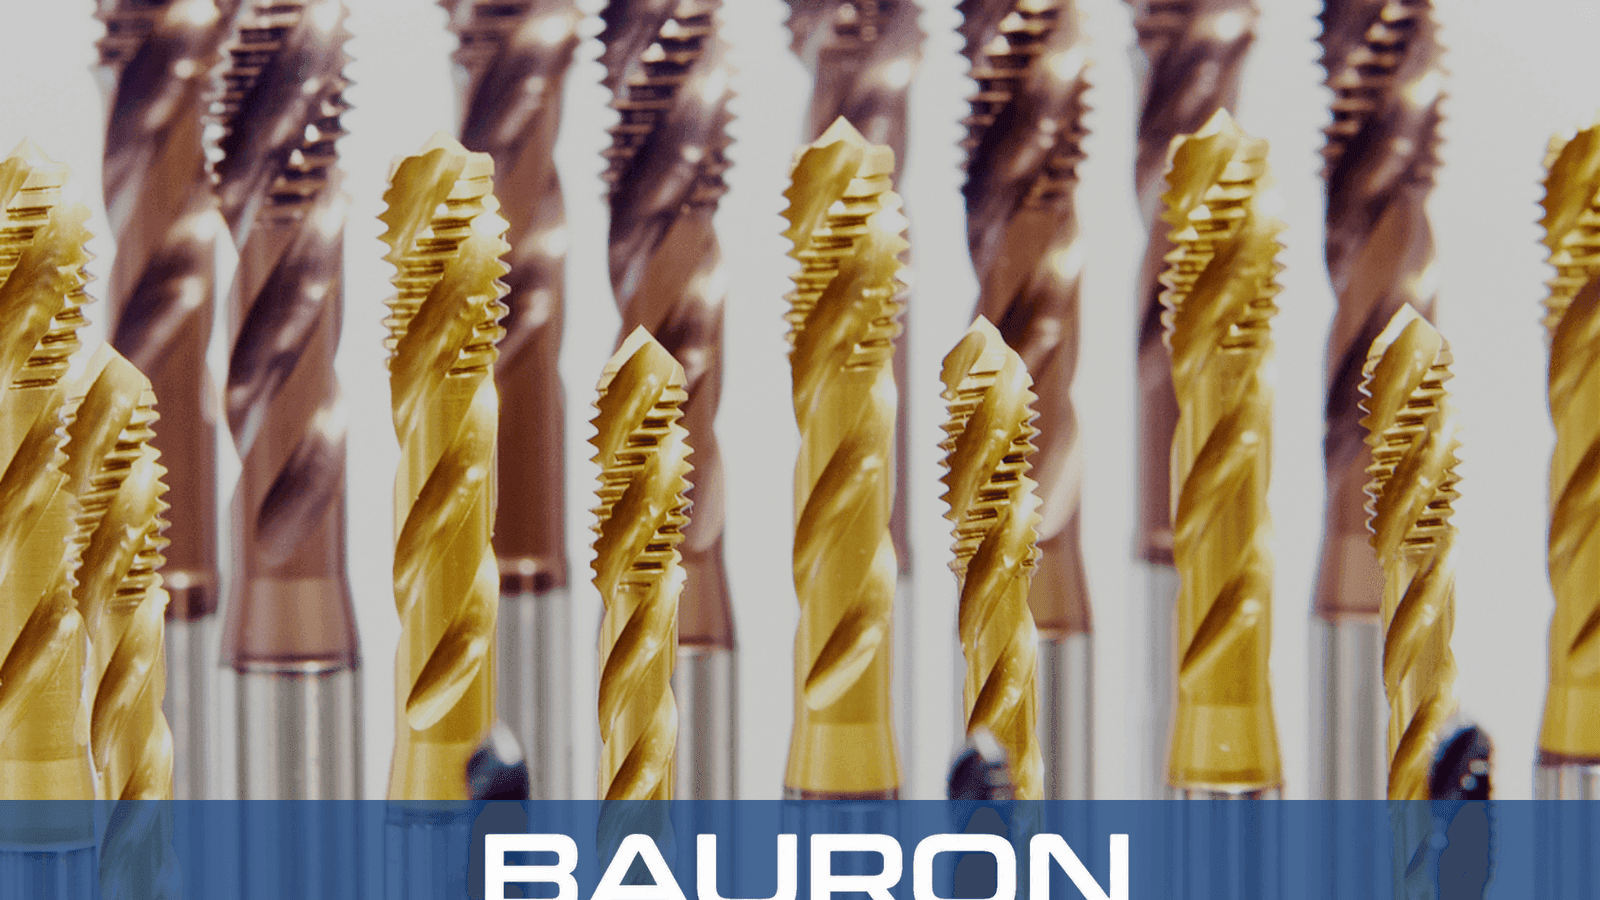
Un taraud par déformation, également appelé taraud à refouler ou taraud à former à froid, crée un filetage par déformation plastique au lieu d'une coupe produisant des copeaux. Son profil lobé presse un matériau suffisamment ductile pour former le filetage, de sorte que le diamètre de l'avant-trou, la lubrification, le contrôle du couple et la formabilité du matériau sont essentiels.
Les surfaces de formage lobées entrent en contact avec la paroi d'un avant-trou percé avec précision.
La pression rotationnelle déplace le matériau ductile vers les crêtes et les fonds de filets au lieu de le retirer sous forme de copeaux.
Le formage redirige le flux de grain du matériau autour du profil de filetage au lieu de le sectionner avec une arête de coupe.
Le procédé ne génère pas de copeaux de coupe lorsque le matériau et la configuration sont adaptés au taraudage par déformation.

Le déplacement de matière évite le bourrage de copeaux et peut simplifier le nettoyage en aval.
La conservation du flux de grain et l'écrouissage local peuvent augmenter la résistance au cisaillement du filetage dans les matériaux et procédés adaptés.
La construction sans goujure offre une section transversale plus importante qu'un taraud coupant à goujures de dimensions comparables.
Les tarauds par déformation peuvent fonctionner à des vitesses plus élevées que les tarauds coupants dans certains matériaux ductiles lorsque la lubrification et le contrôle machine sont adéquats.
Le formage plastique peut produire des surfaces de filetage intérieur lisses sans arrachement par l'arête de coupe.
| Spécification | Plage / Détails |
|---|---|
| Plage de diamètres | #0 à 1"+ ; métrique M1 à M30+ disponible selon configuration |
| Géométrie du corps | Sans goujure, forme multi-lobée avec rainures de lubrification optionnelles |
| Formes de filetage | UNC, UNF, métrique et profils de pas personnalisés |
| Type de queue | Queue cylindrique droite avec options d'entraînement carré |
| Limites de pas | Limites de diamètre sur flancs GH ou métriques spécifiques à l'application |
| Exigence d'avant-trou | Diamètre de perçage pour taraud par déformation sélectionné en fonction du matériau et du pourcentage de filetage cible |
| Matière / Revêtement | Idéal pour | Avantage clé |
|---|---|---|
| HSS-E (Cobalt) | Aluminium, cuivre, laiton, alliages de zinc et certains aciers ductiles. | Combine ténacité et dureté à chaud pour la pression et le frottement du formage. |
| Carbure monobloc | Production stable et à haut volume dans les matériaux abrasifs ou non ferreux compatibles. | La haute rigidité assure la constance du diamètre sur flancs là où la configuration peut protéger un outil en carbure fragile. |
| Revêtement TiCN / CrN | Aluminium, alliages de zinc moulés sous pression et autres matériaux ductiles compatibles. | Les surfaces à faible frottement contribuent à limiter le grippage et l'adhérence du matériau sur les lobes de formage. |
Le taraudage par déformation nécessite une pièce ductile. Adaptez le substrat de l'outil, le revêtement, la lubrification et le diamètre de l'avant-trou à l'allongement du matériau, à la dureté, à la taille du filetage et à la rigidité de la machine.
Exécutent des cycles de taraudage synchronisé dans l'aluminium, le cuivre et d'autres matériaux formables.
Utilisent des outils montés en tourelle pour former des filetages intérieurs axiaux ou radiaux sur les pièces tournées.
Produisent des filetages sans copeaux de manière répétée sur des lignes de composants à haut volume.

Forme des filetages intérieurs dans l'aluminium, le cuivre, le laiton, les alliages de zinc et d'autres matériaux suffisamment ductiles.
Produit des filetages dans les cavités borgnes sans accumulation de copeaux au fond du trou.
Crée des filetages formés et écrouissés pour les assemblages automobiles, aéronautiques et mécaniques lorsque le matériau supporte le formage.
Évite les copeaux libres lors du taraudage de boîtiers électroniques et d'autres assemblages soumis à des contrôles stricts de propreté.
Le taraudage par déformation nécessite une ductilité suffisante. L'aluminium, le laiton, le cuivre, les alliages de zinc, certains aciers bas carbone, certains aciers inoxydables et les matériaux en tôle ductile peuvent convenir après vérification de l'allongement et de la dureté. La fonte fragile et les alliages trempés sont généralement de mauvais candidats.
Oui. L'avant-trou pour un taraud par déformation est plus grand que celui d'un taraud coupant pour le même filetage nominal, car le matériau déplacé doit s'écouler vers l'intérieur pour former la crête. Utilisez le tableau de perçage du fabricant d'outils et ajustez en fonction du matériau de la pièce et du pourcentage de filetage souhaité.
Le matériau s'écoulant depuis les deux flancs peut laisser une petite couture en V ou une cupule à la crête du filetage intérieur. C'est une caractéristique du procédé, mais ses dimensions doivent néanmoins répondre aux exigences d'ingénierie et de contrôle de la pièce.
Le formage génère un frottement et une chaleur considérables. Utilisez un lubrifiant ou un fluide de coupe offrant la lubrification et les performances extrême-pression recommandées pour le matériau de la pièce, le revêtement et la configuration de production.
Bauron peut étudier des rainures de lubrification, des géométries de lobes, des dimensions de pas, des chanfreins, des substrats et des revêtements personnalisés pour une application de formage spécifique.
Bauron fournit un support de conception et d'ingénierie pour la géométrie des lobes de formage, les rainures de lubrification, la stratégie d'avant-trou, les limites de pas, les substrats et les revêtements. Communiquez les données matériau et les exigences du procédé pour une étude technique.
Parler à l'ingénierie