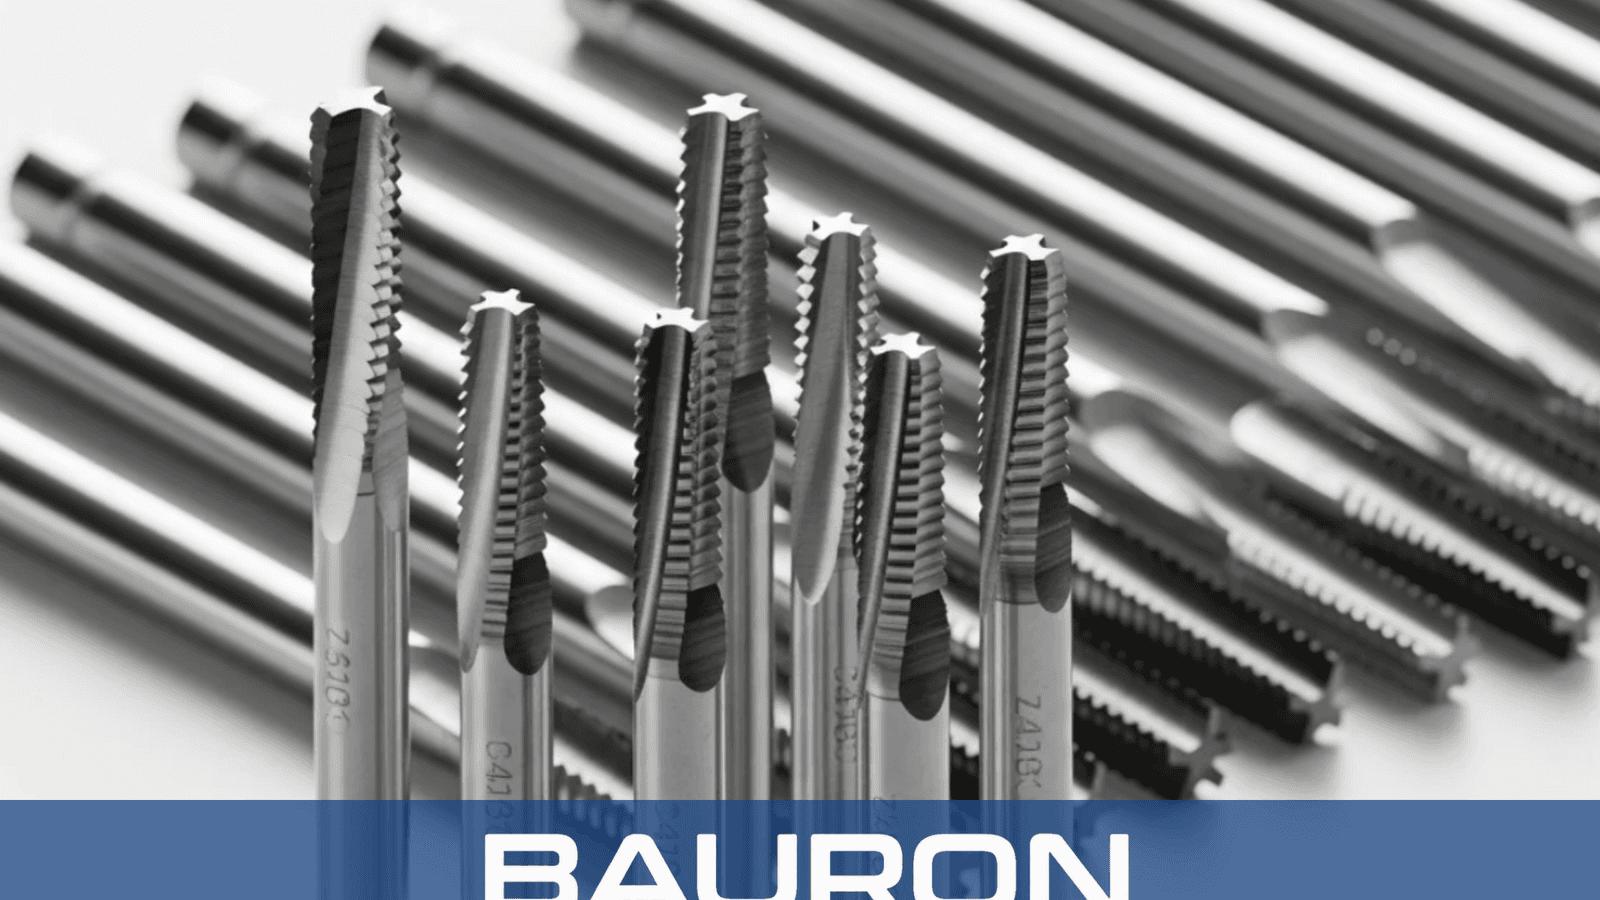
Entrée facilitée
Les dents initiales étroites guident le taraud dans le trou pré-percé et contribuent à limiter le grippage ou le filetage croisé.


Les tarauds coniques sont des outils de coupe de filetage caractérisés par un chanfrein long et progressif sur les 7 à 10 premiers filets. Souvent utilisés en premier dans un jeu de trois tarauds, l'entrée conique répartit l'effort de coupe sur plusieurs dents et réduit le couple nécessaire pour amorcer un filetage intérieur.
Les dents initiales étroites guident le taraud dans le trou pré-percé et contribuent à limiter le grippage ou le filetage croisé.
Chaque dent successive coupe légèrement plus profondément dans la paroi à mesure que l'outil avance.
Le chanfrein allongé contribue à maintenir le taraud aligné avec l'axe du trou.
Les goujures droites, à entrée hélicoïdale ou hélicoïdales dirigent les copeaux loin des arêtes de coupe actives selon la géométrie sélectionnée.

Un chanfrein d'entrée de 7 à 10 filets répartit l'effort de coupe et facilite le contrôle de la coupe initiale.
L'entrée progressive aide à centrer le taraud le long de l'axe du trou préparé.
La répartition de la coupe sur un plus grand nombre de dents peut réduire le risque de rupture lorsque la géométrie et les conditions d'utilisation sont correctement sélectionnées.
Les nuances et géométries appropriées permettent de tarauder l'aluminium, l'acier doux, l'acier inoxydable et la fonte.
Le pas, le diamètre, la géométrie des goujures, la longueur de queue et l'arrosage peuvent être spécifiés pour des filetages adaptés à l'application.
| Spécification | Plage / Détails |
|---|---|
| Plage de diamètres | N° 0 à 2"+ ; métrique M1,6 à M50+ disponible |
| Profil du chanfrein | 7 à 10 filets d'entrée coniques ; angle de conicité de 4° à 5° |
| Formes de filetage | UNC, UNF, métrique, NPT, BSPT et pas spéciaux |
| Géométrie des goujures | Goujure droite, entrée hélicoïdale ou goujure hélicoïdale |
| Type de queue | Carré d'entraînement standard ou cylindrique droite |
| Tolérance | Options de précision classes GH et H |
| Matière / Revêtement | Idéal pour | Avantage clé |
|---|---|---|
| HSS (Acier rapide) | Acier doux, laiton, aluminium et taraudage général. | La ténacité aux chocs contribue à résister à l'écaillage en utilisation manuelle et sur machine. |
| Cobalt (HSS-Co) | Acier inoxydable, titane et alliages haute température. | La dureté à chaud améliorée contribue à conserver l'arête de coupe à des températures élevées. |
| Revêtement TiN / TiAlN | Production CNC à haut volume. | La dureté de surface accrue et le coefficient de frottement réduit peuvent limiter le grippage au niveau des arêtes de coupe du filet. |
Le HSS offre la ténacité nécessaire au taraudage général, le cobalt améliore la dureté à chaud dans les alliages exigeants, et les revêtements TiN ou TiAlN peuvent réduire le frottement et le grippage en production.
Utilisent des cycles de taraudage rigide pour une production répétable de filetages en trous débouchants.
Maintiennent les tarauds en contre-pointe ou dans des tourelles à outils tournants pour le filetage intérieur axial.
Utilisent des porte-tarauds adaptés pour contrôler la profondeur et l'alignement.
Permettent un contrôle direct par l'opérateur pour un amorçage progressif du filetage à la main.

Réalise des filetages intérieurs dans des trous ouverts où l'entrée longue dispose de l'espace nécessaire pour traverser la pièce.
Établit les premiers filets alignés avant qu'un taraud intermédiaire ou de finition ne poursuive une opération en trou borgne.
Réduit l'effort de coupe initial lors de l'amorçage de filets dans des alliages à haute résistance à la traction, avec une géométrie et des conditions de coupe adaptées à l'application.
Compatible avec les tourne-à-gauche et les cycles de taraudage contrôlés sur machine.
La longueur du chanfrein constitue la principale distinction. Les tarauds coniques possèdent généralement 7 à 10 filets d'entrée, les tarauds intermédiaires 3 à 5, et les tarauds de finition 1 à 2 pour le filetage au plus près du fond d'un trou borgne.
Un taraud conique laisse plusieurs filets incomplets près du fond en raison de son long chanfrein. Un taraud intermédiaire puis un taraud de finition peuvent être utilisés lorsque des filets complets sont requis au plus près du fond du trou.
Les tarauds sur mesure sont utiles pour les pas non standards, les profils de filetage inhabituels, les queues allongées, les formes de goujures spécialisées ou les exigences d'arrosage par l'outil.
Ils peuvent convenir lorsque le substrat, la géométrie, le revêtement, la lubrification, la vitesse et la taille du trou pilote sont adaptés à la nuance d'inox. Le long chanfrein contribue à répartir l'effort de coupe.
Les options spécifiques à l'application peuvent inclure la géométrie du filetage, le pas, la portée de la queue, la conception des goujures, la construction à plaquette carbure, les revêtements et l'arrosage.
Bauron fournit un support en conception et ingénierie pour les géométries de filetage sur mesure, les formes de goujures, les configurations de queue et les revêtements spécifiques à l'application. Partagez le matériau de la pièce, les exigences de filetage et les conditions du processus pour un examen technique.
Parler à l'ingénierie