CNC tapping and threading tools engineered for precise internal threads
Guide technique de taraudage CNC

Guide de conception des tarauds CNC : géométrie de précision pour le filetage à grande vitesse

Ce guide technique détaille les principes fondamentaux de la conception des tarauds, les géométries de chanfrein, les configurations de goujures et l'ingénierie sur mesure pour les outils de filetage CNC intérieur et extérieur haute performance.

Consulter le guide Discuter de votre application
Présentation technique

Principes d'ingénierie des tarauds CNC haute performance

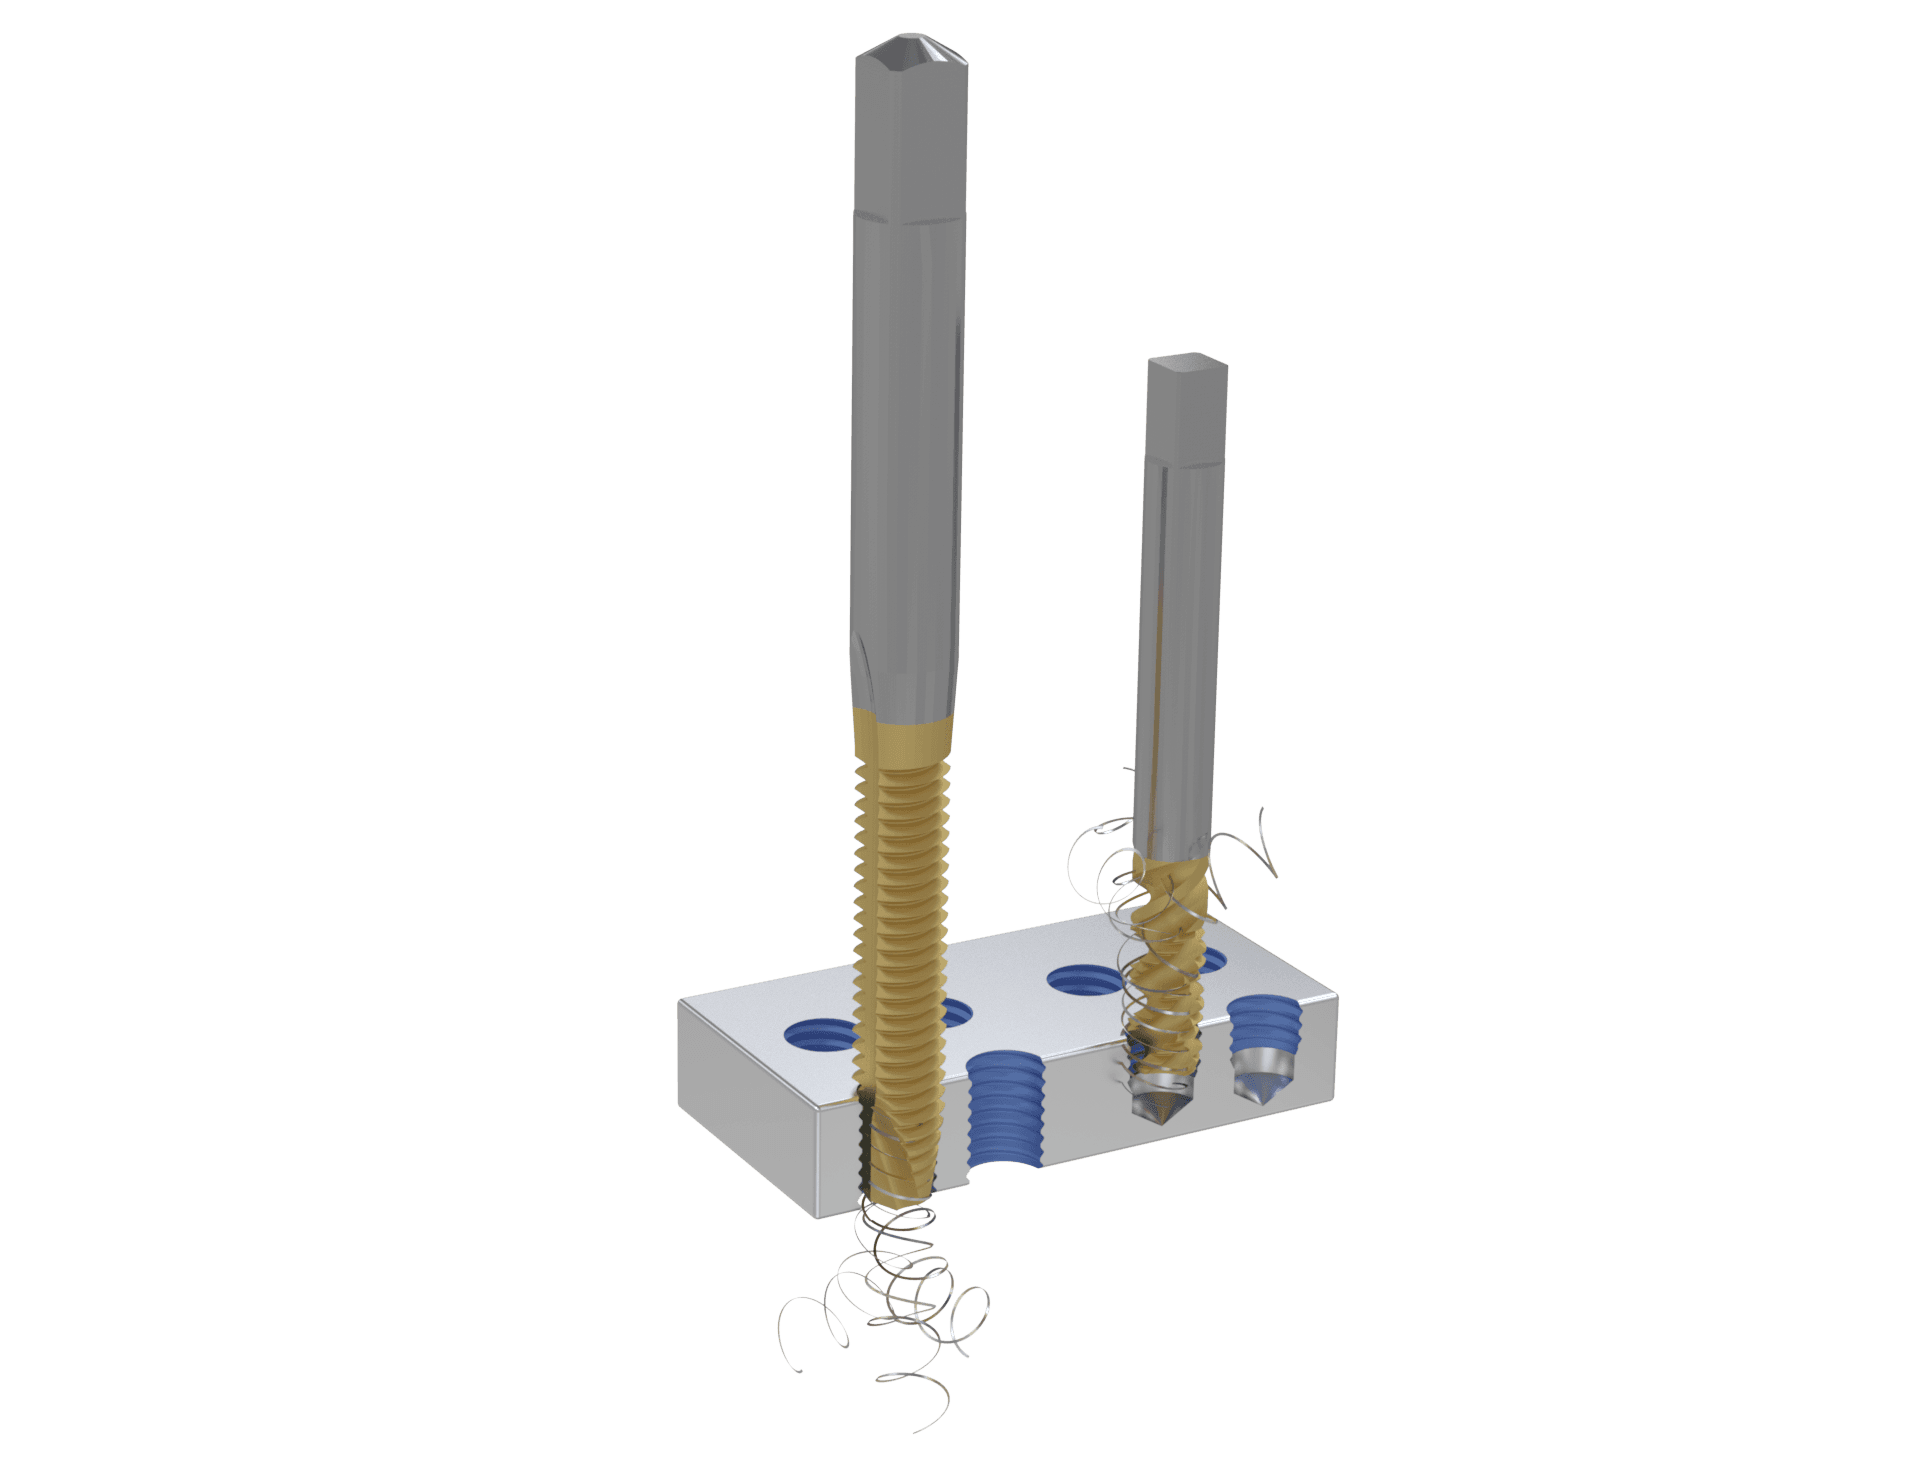
Taraud à goujure hélicoïdale filetant un trou dans un tube carré en aluminium

Sélectionner ou concevoir la bonne géométrie de taraud CNC est essentiel pour un contrôle précis du diamètre sur flanc, des états de surface lisses et la prévention de la casse d'outil. Contrairement au fraisage ou au perçage, le taraudage intérieur engage une lèvre de coupe continue à travers des formes de filets complexes avec un espace limité d'évacuation des copeaux. Les outils de taraudage CNC efficaces équilibrent la résistance du noyau, les angles de dépouille, les tolérances de pas et le contrôle de la direction des copeaux.

Géométrie fondamentale

Paramètres fondamentaux dans la conception des tarauds CNC

Fraise à chanfreiner usinant un chanfrein sur une pièce métallique avec copeaux

Longueur de chanfrein d'entrée

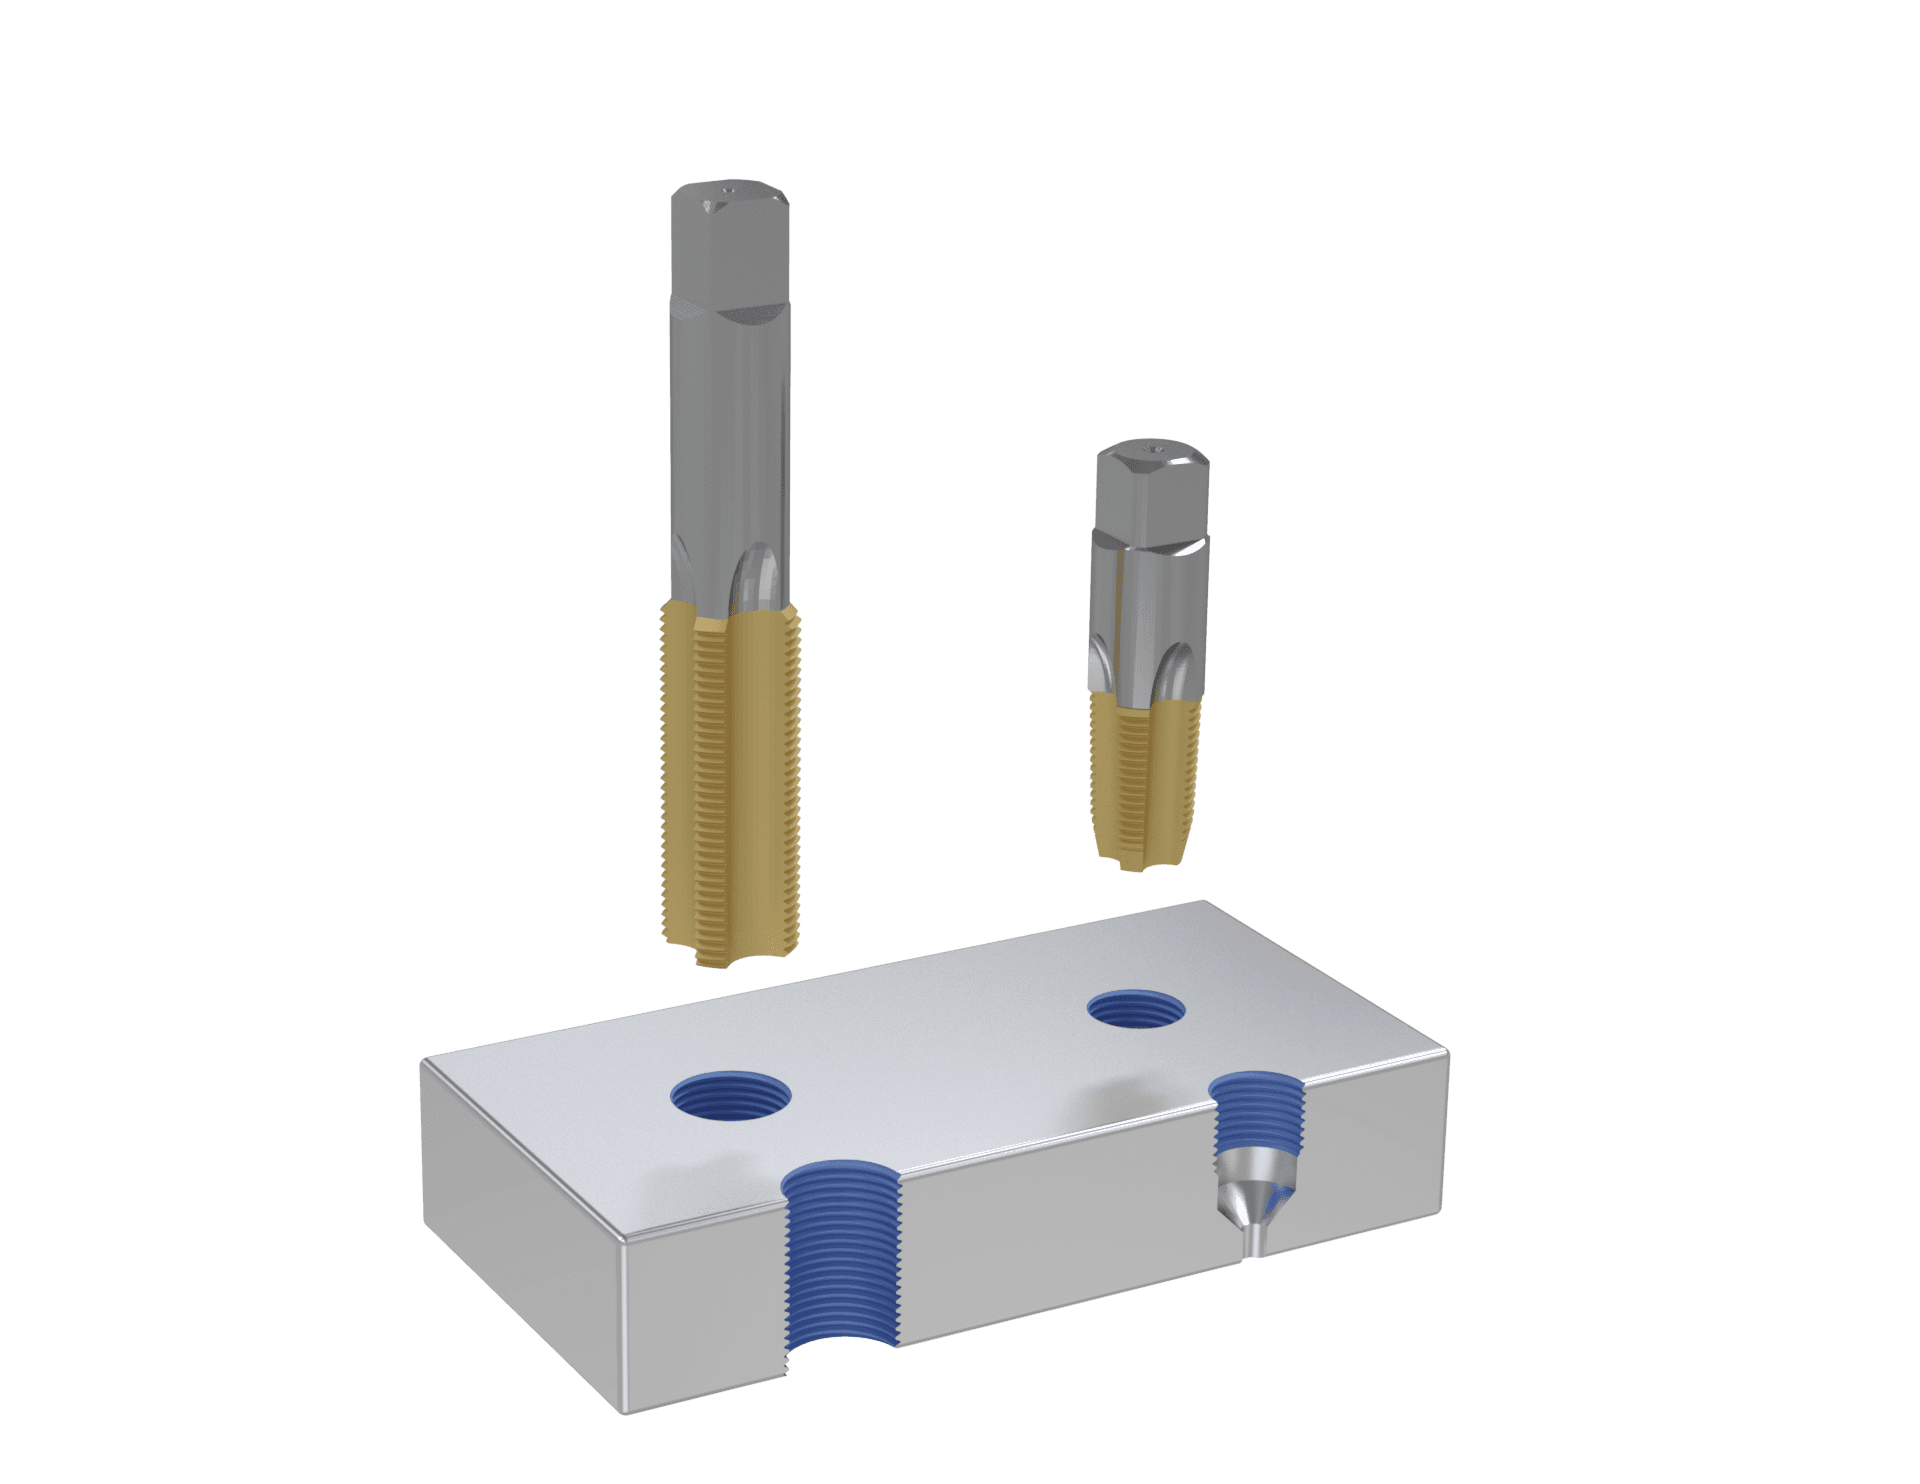
Les tarauds de fond avec un chanfrein de 1,5 à 2 filets maximisent la profondeur de filet utile dans les trous borgnes. Les chanfreins médians de 3 à 5 filets répartissent l'effort de coupe pour le filetage de trous traversants dans les alliages durs.

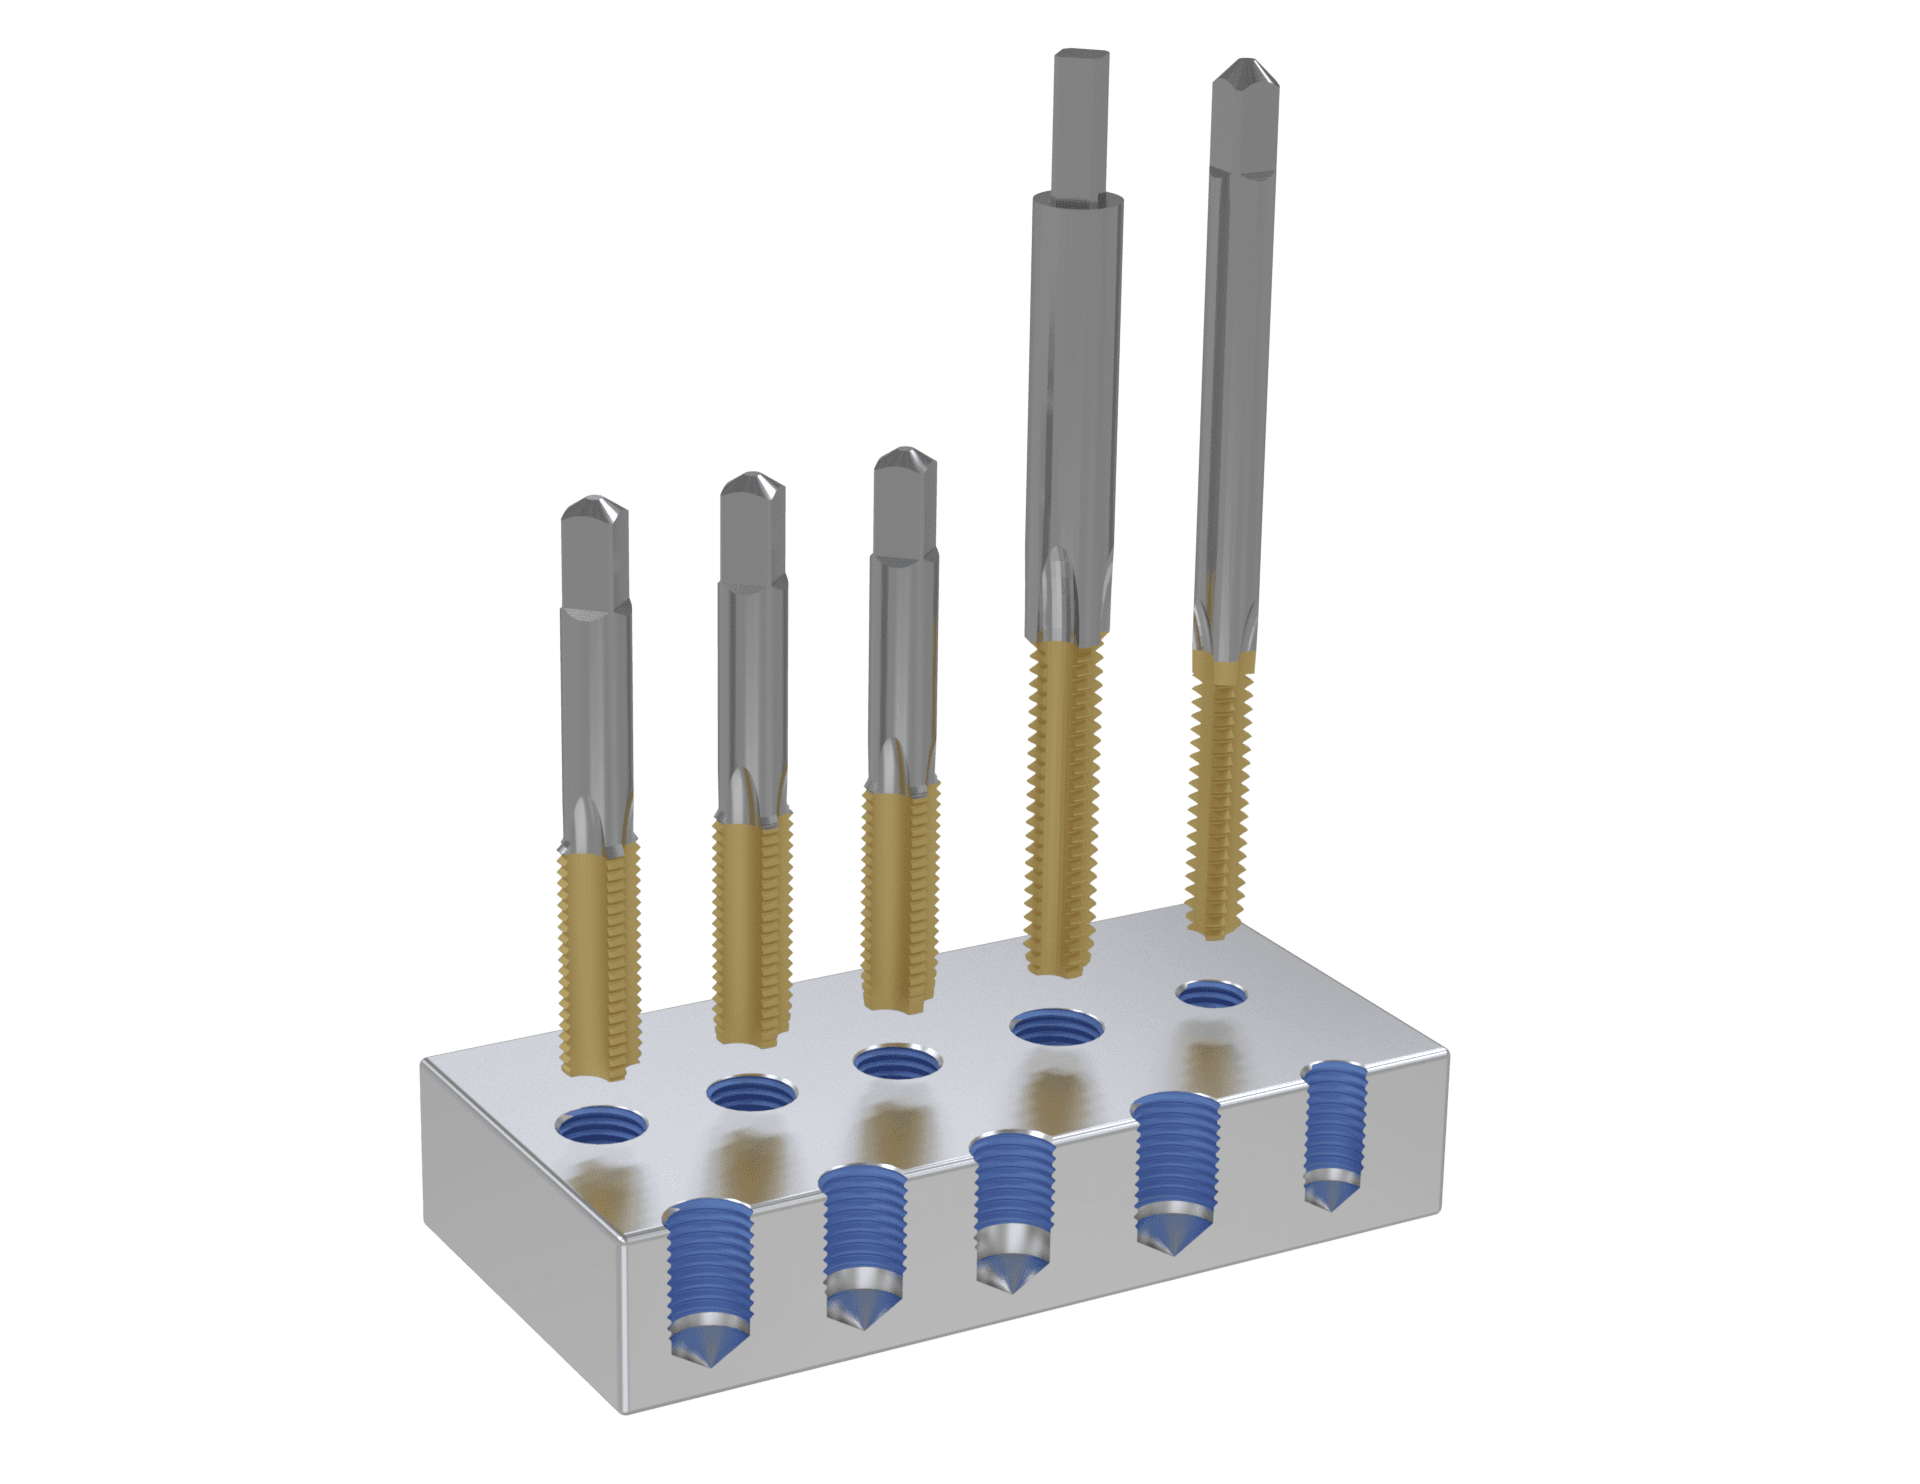
Angle de goujure & direction des copeaux

Les tarauds à refoulement de copeaux vers l'avant (gun taps) poussent les copeaux à travers les trous traversants ouverts. Les tarauds à goujures hélicoïdales avec une hélice de 15° à 52° entraînent les copeaux continus vers le haut depuis les trous borgnes profonds.

Dépouille de filet & géométrie du listel

Les dépouilles radiale et de pas réduisent le frottement entre le listel du taraud et le filet intérieur nouvellement formé, prévenant le grippage et l'entraînement de matière.

Tarauds par déformation

Les tarauds à rouler sans goujures déplacent plastiquement le métal sans produire de copeaux, créant des filets à haute résistance dans l'aluminium ductile, le laiton et l'acier inoxydable.

Matériaux de pièces

Adaptation des géométries de taraudage aux substrats de pièces

Rangée de fraises en carbure à revêtement noir sur un support en acrylique

Aluminium & alliages ductiles

Utilisez des angles de coupe fortement positifs, des canaux de goujures polis, des revêtements DLC ou des géométries de déformation pour éliminer le bourrage de copeaux et l'arête rapportée.

Aciers inoxydables & aciers à haute température

Substrats en cobalt HSS-Co ou carbure monobloc, conceptions à filets interrompus, goujures hélicoïdales de 15°–30° et revêtements PVD résistants à la chaleur AlTiN ou nACo pour ces matériaux.

Aciers trempés & fonte

Tarauds à goujures droites avec angles de coupe neutres et lèvres de coupe micro-affûtées absorbant les chocs d'impact élevés sans micro-écaillage des dents.

Composites & polymères abrasifs

Tarauds en carbure monobloc à grain fin avec angles de dépouille spécialisés résistant à l'usure abrasive des fibres de verre sans dégradation du pas.

Fabrication sur mesure

Maximiser l'efficacité avec des tarauds sur mesure

Les tarauds standard peuvent s'avérer insuffisants dans la production automatisée à grande vitesse ou lors de l'usinage de profils de filets non standard. L'ingénierie de tarauds sur mesure répond à des contraintes de production spécifiques.

Taraudage étagé combiné

La fusion du chanfreinage de filet, du perçage et du taraudage en un seul outil peut réduire le temps de cycle de broche.

Profils de filets sur mesure

Les options personnalisées comprennent les tolérances de diamètre sur flanc de classe GH/H, les queues allongées pour l'accès aux cavités profondes et les géométries de pas Acme, trapézoïdal ou contrefort.

Arrosage interne par le centre de l'outil

Les canaux hélicoïdaux internes de lubrifiant réfrigérant évacuent les copeaux des trous borgnes profonds et contribuent à prévenir la casse du taraud lors du retrait.

Types de tarauds

Outils de taraudage CNC par catégorie

Bauron produit la gamme complète de tarauds de filetage, regroupés par application. Chaque catégorie ci-dessous est associée aux types de tarauds spécifiques qu'elle contient.

Tarauds à usage général

A. Tarauds à usage général

Tarauds de filetage courant avec différentes longueurs de chanfrein pour les trous traversants et borgnes.

  • Tarauds de fond — filetage jusqu'au fond des trous borgnes, chanfrein minimal
  • Tarauds médians — chanfrein moyen pour le filetage courant
  • Tarauds coniques — longue entrée pour le démarrage de filets dans les trous neufs ou les matériaux durs
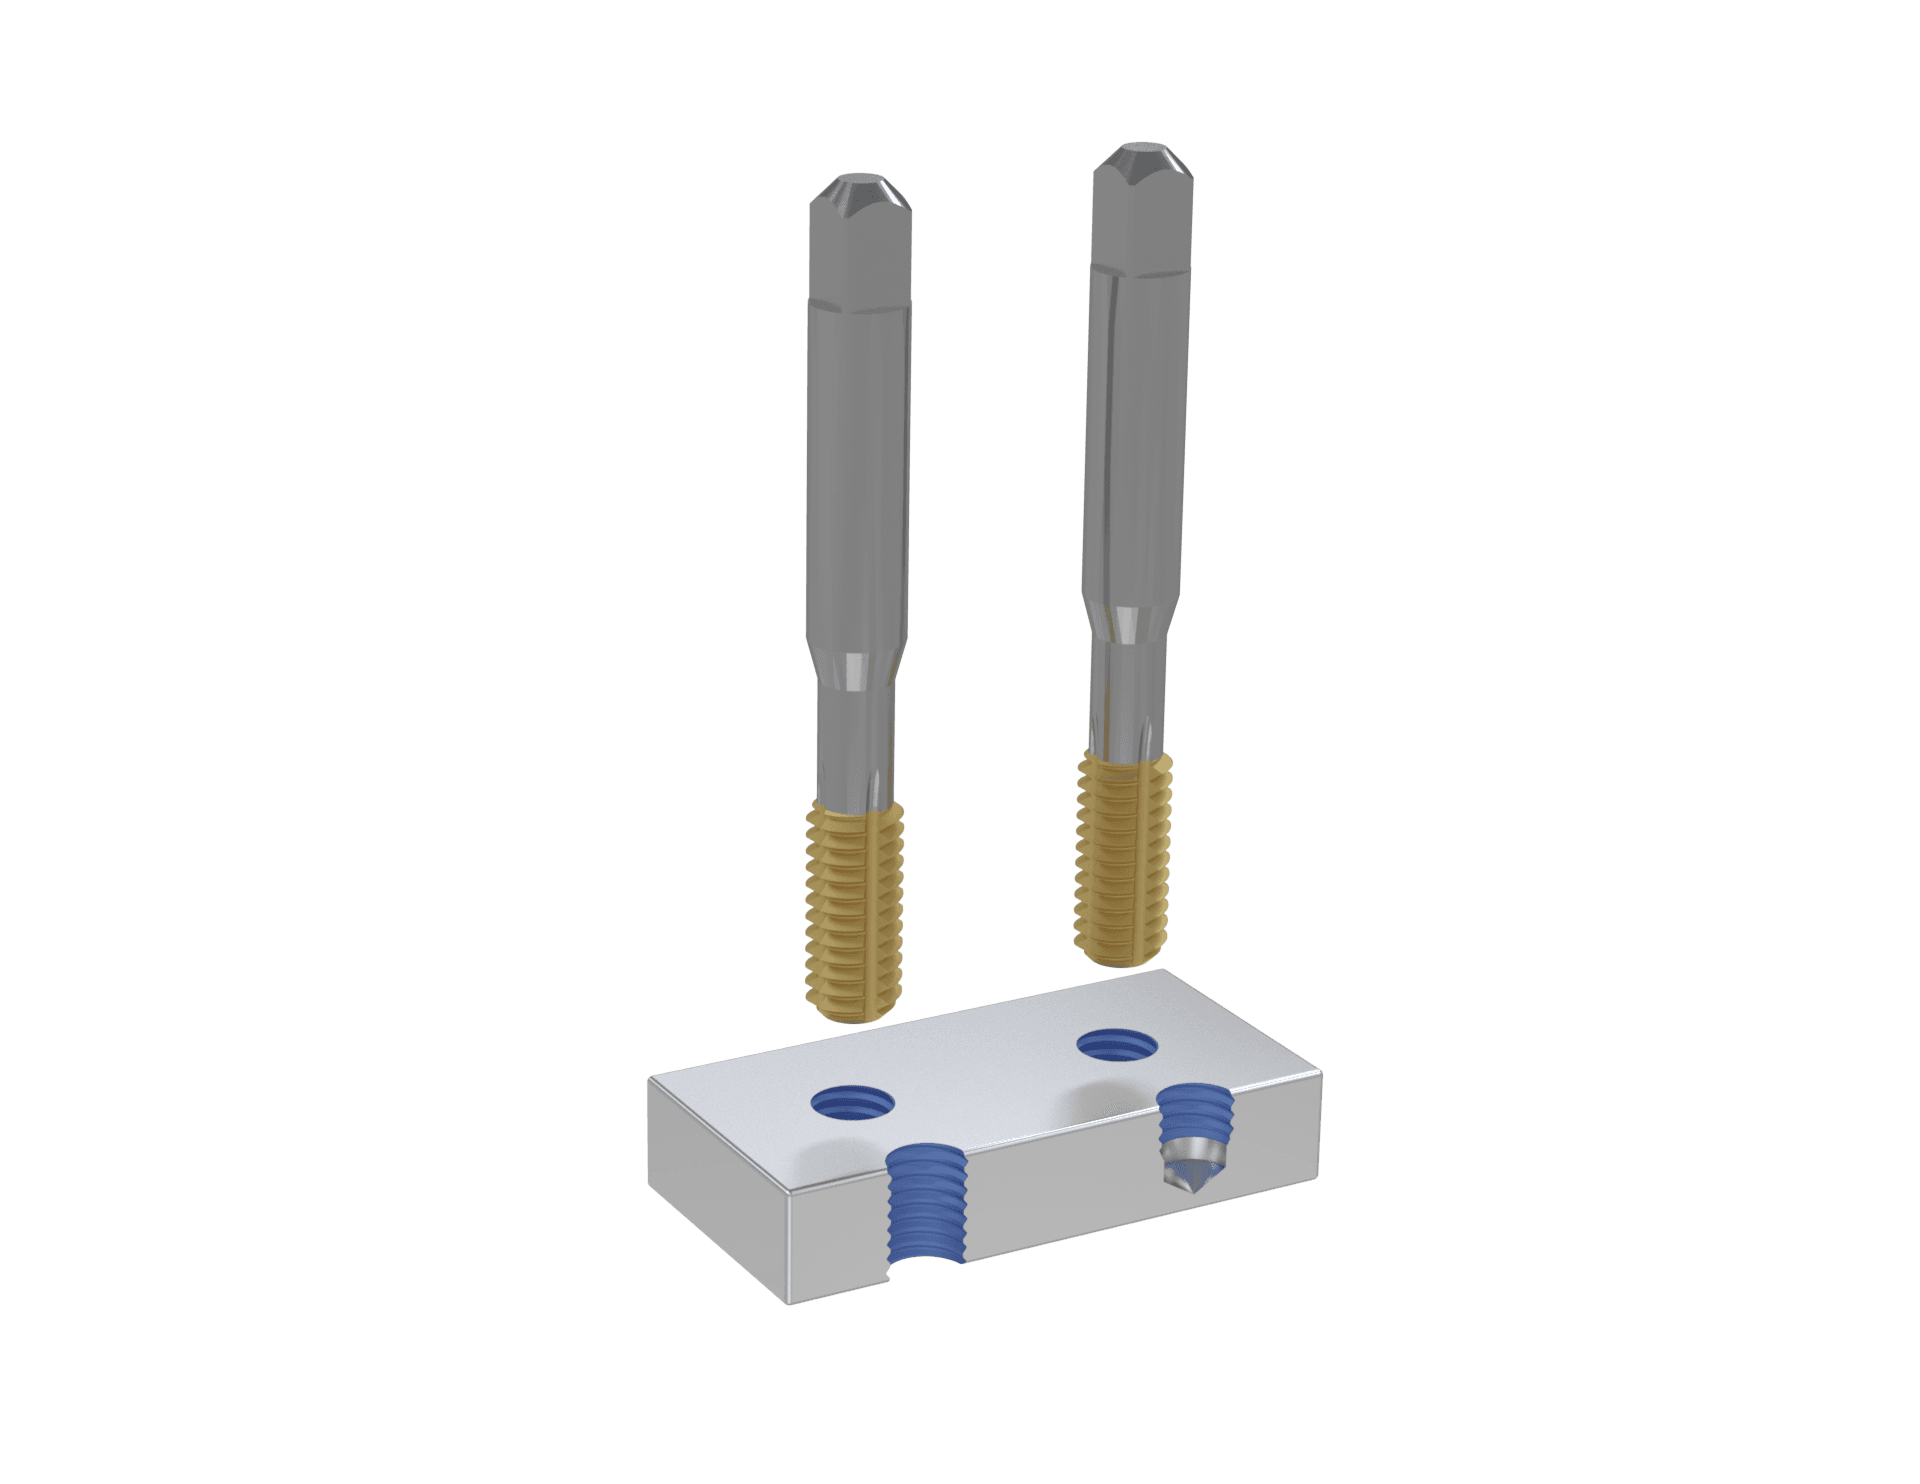
  • Tarauds à goujures droites / tarauds à main — tarauds manuels polyvalents pour les matériaux plus tendres
  • Tarauds pour vis mécaniques — filets de précision pour vis mécaniques
Tarauds pour tuyauterie et gaz

B. Tarauds pour tuyauterie & gaz

Tarauds pour des filets sûrs et étanches dans les tubes et raccords.

  • Tarauds pour tuyauterie — filetage de tubes et raccords pour des connexions sûres
  • Tarauds pour filetage gaz — filets étanches au gaz pour une fermeture hermétique
Tarauds par déformation

C. Tarauds par déformation

Formation de filets par déplacement de matière au lieu de la coupe.

  • Tarauds par déformation — idéaux pour les matériaux ductiles comme l'aluminium ou le cuivre
Tarauds à goujures hélicoïdales et à refoulement

D. Tarauds à goujures hélicoïdales & à refoulement

Géométries de direction des copeaux pour un filetage propre dans les trous traversants et borgnes.

  • Tarauds à refoulement — poussent les copeaux vers l'avant pour un filetage propre des trous traversants
  • Tarauds à goujures hélicoïdales — dirigent les copeaux vers l'arrière pour les trous borgnes
Tarauds spéciaux

E. Tarauds spéciaux

Tarauds conçus pour les espaces confinés et les opérations combinées.

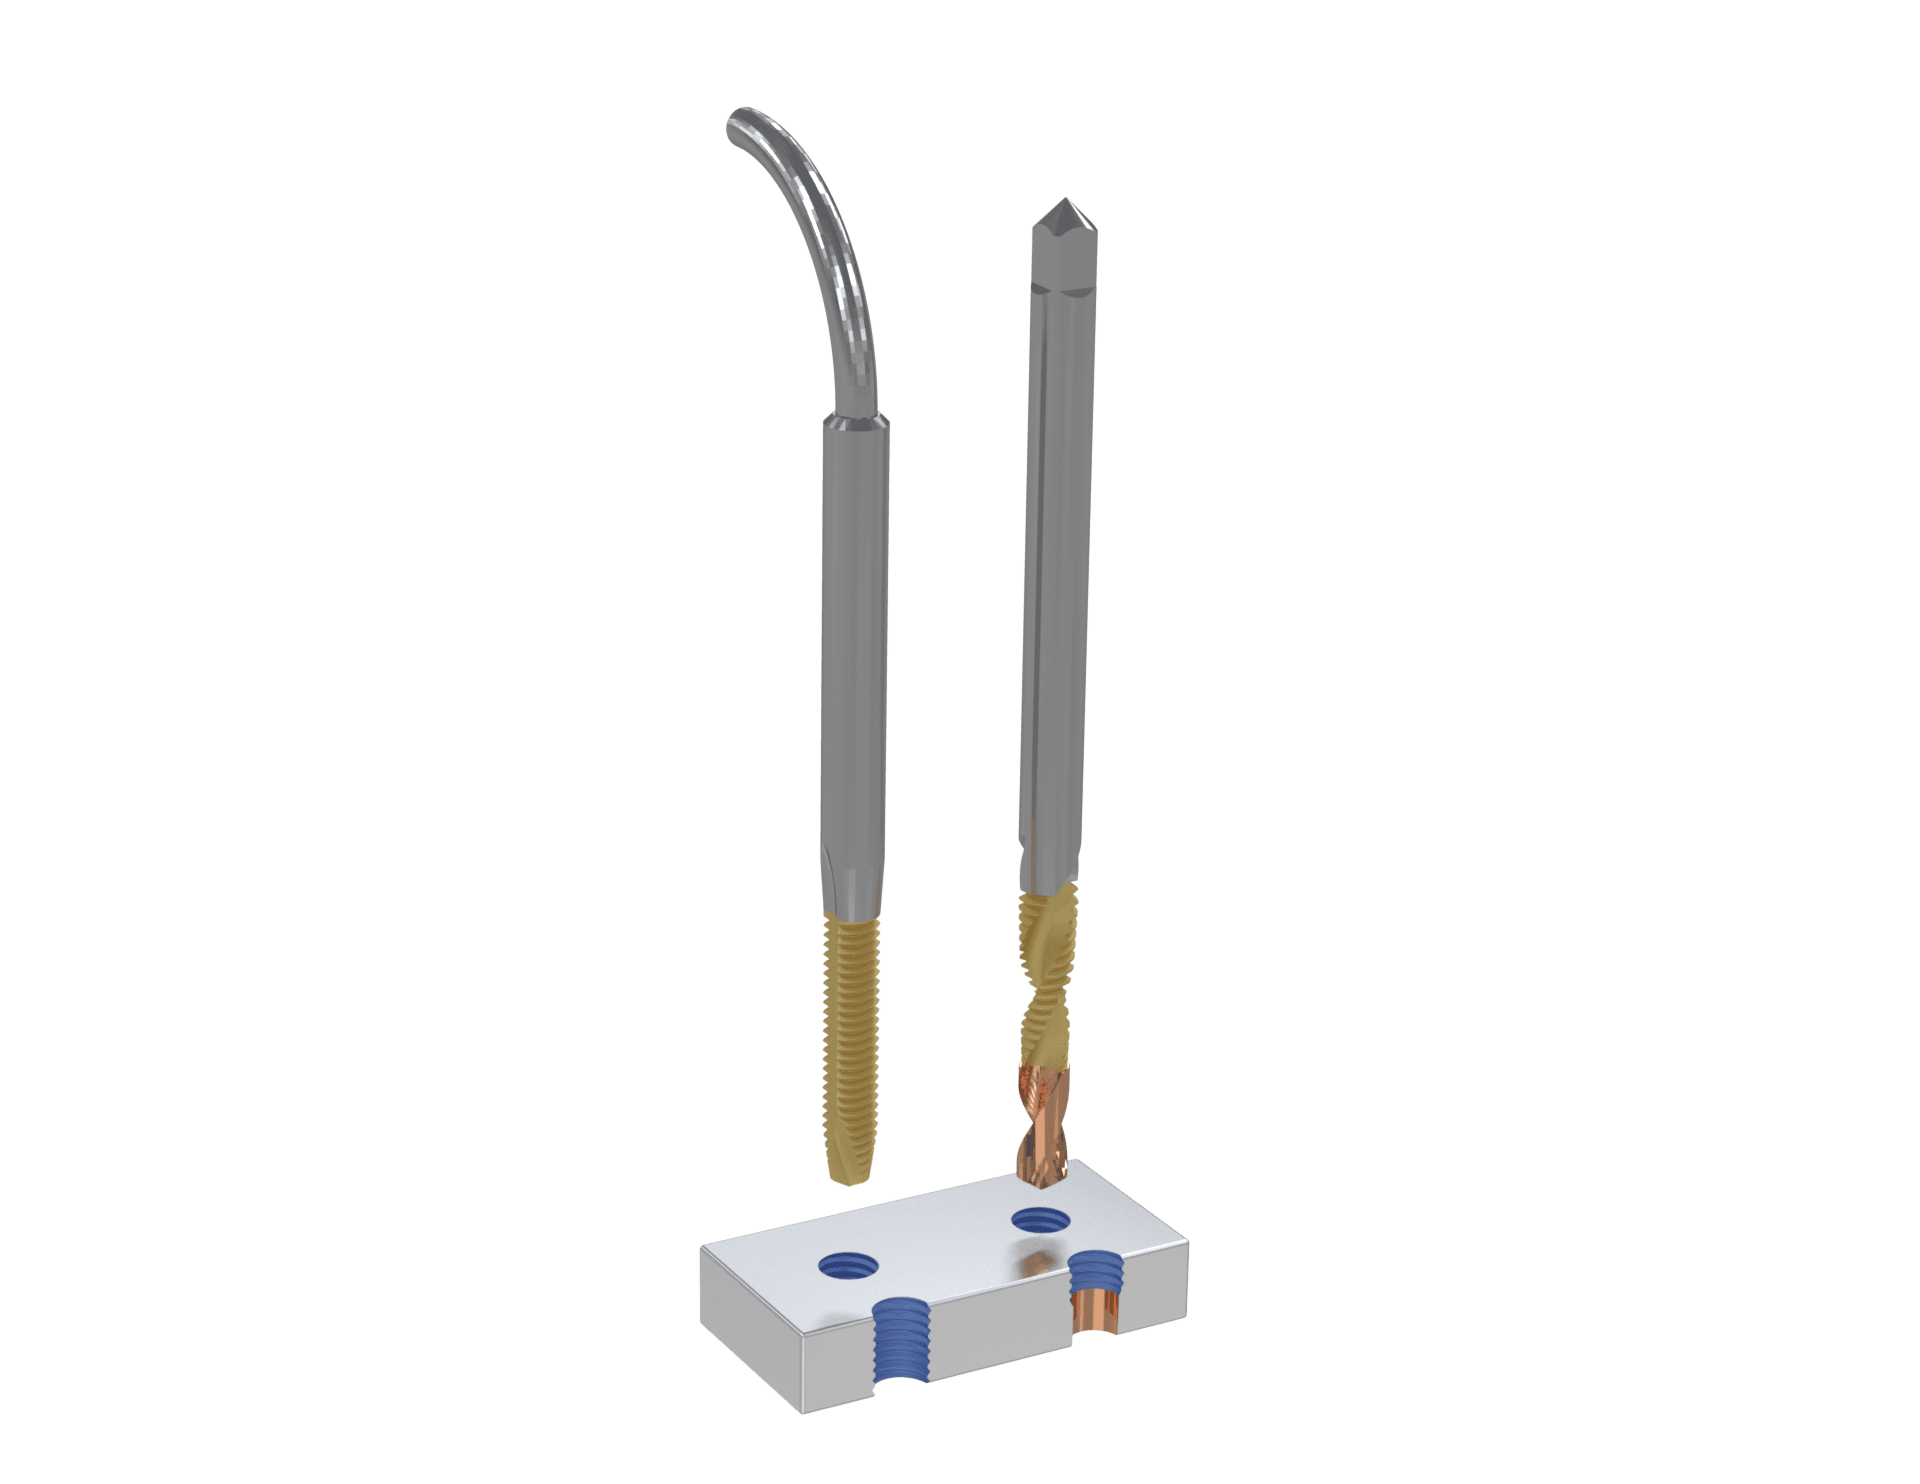
  • Tarauds à queue coudée — accès aux zones confinées ou difficiles d'accès
  • Tarauds combinés — perçage et taraudage combinés en un seul outil
Options de queue

Options de queue & style d'outil

Chaque taraud Bauron peut être produit avec l'interface de queue la mieux adaptée à votre machine et votre porte-outil. Chaque type de queue ci-dessous est présenté avec son mode de montage et ses applications optimales.

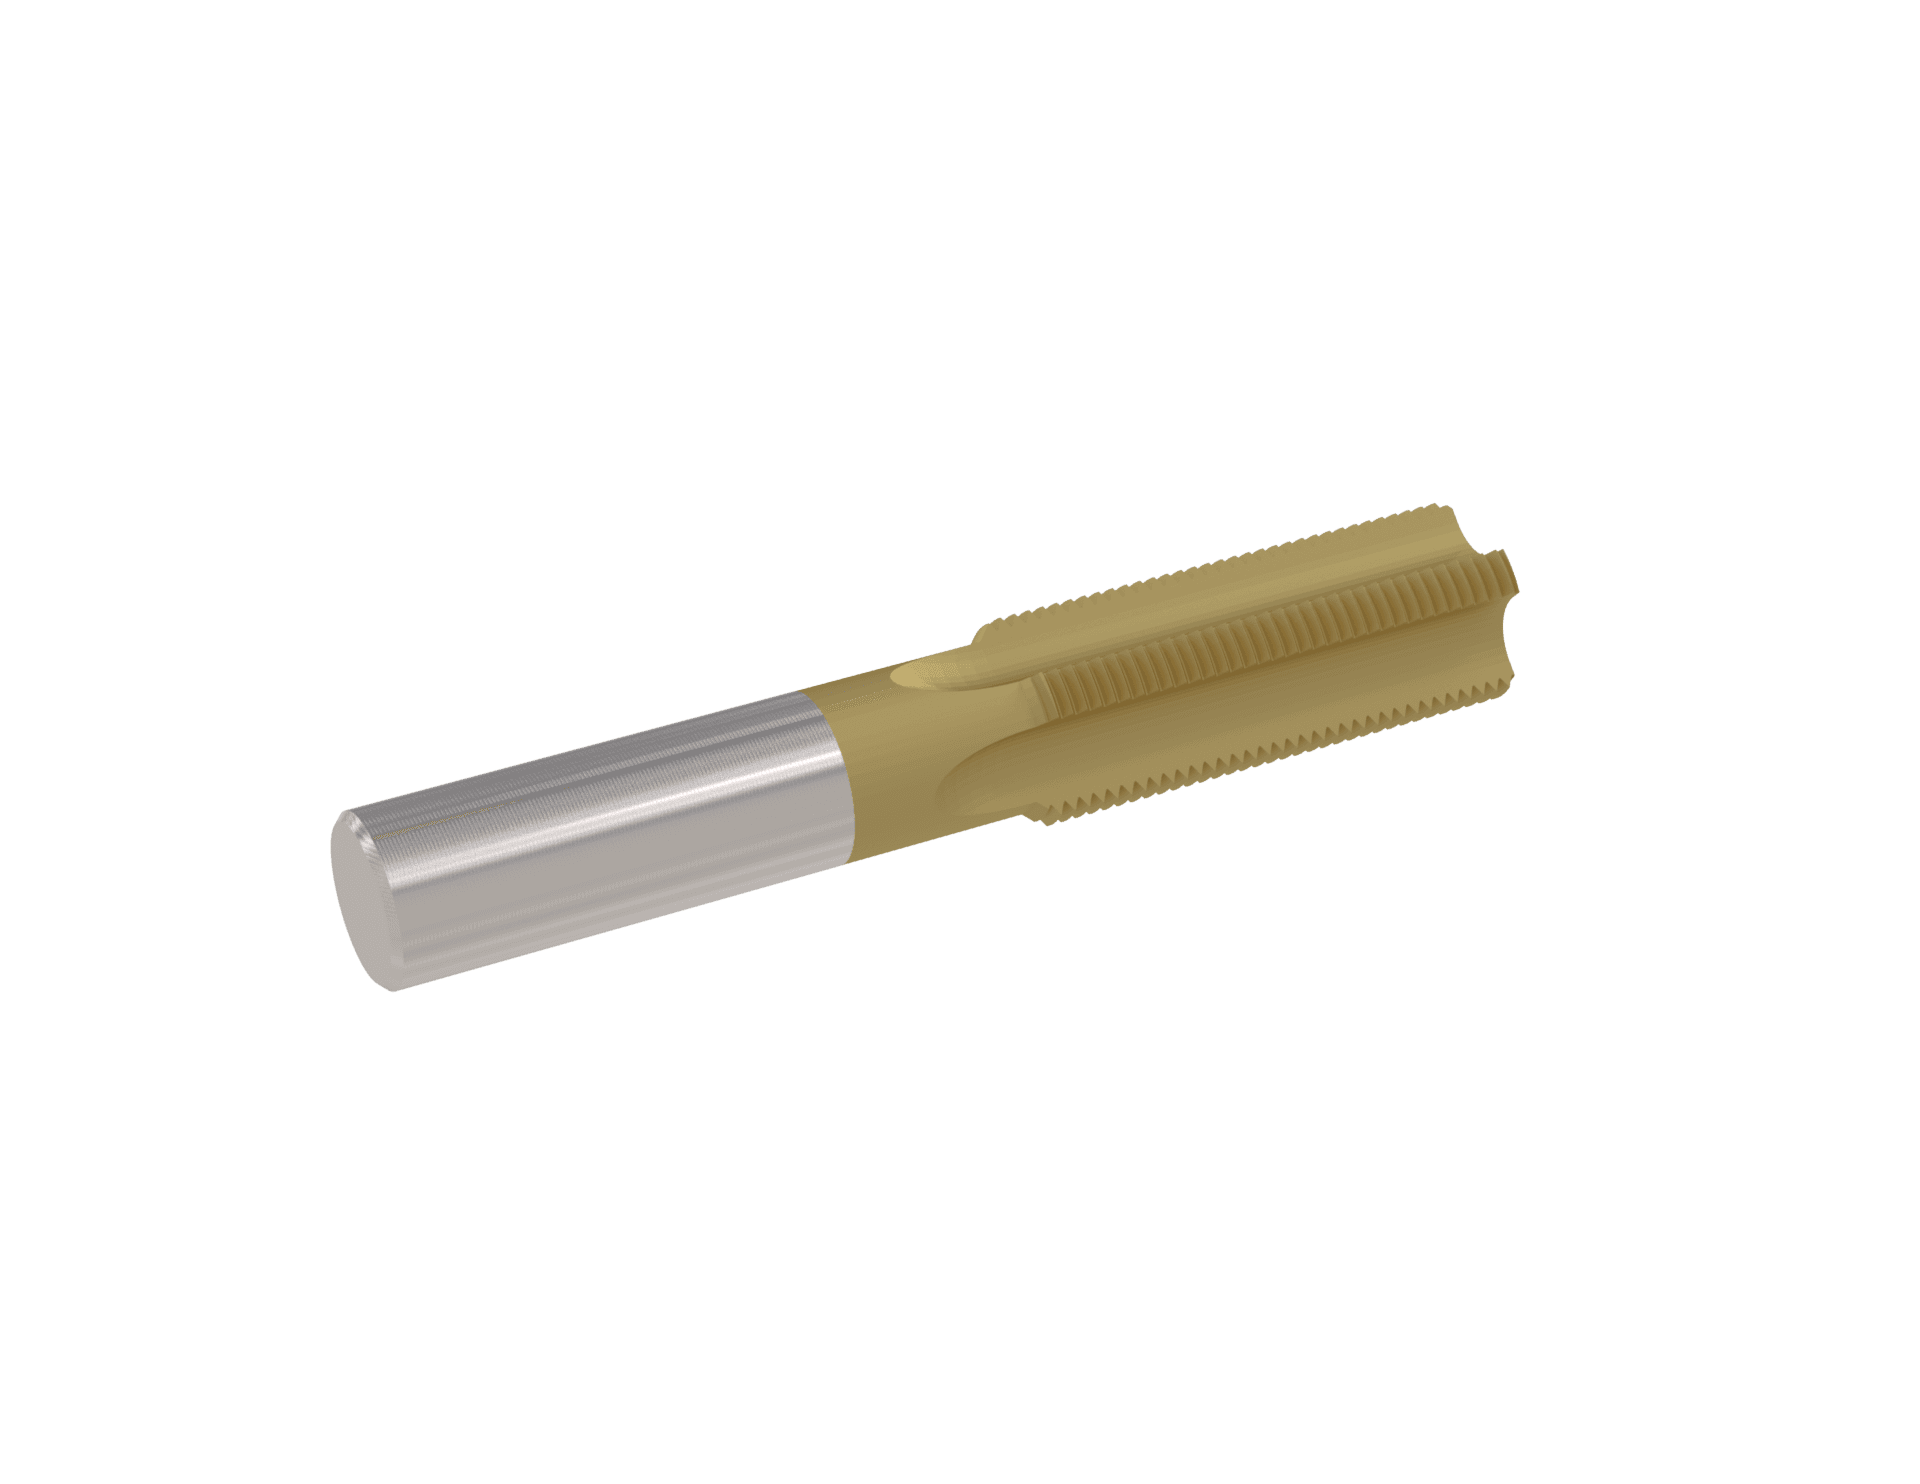
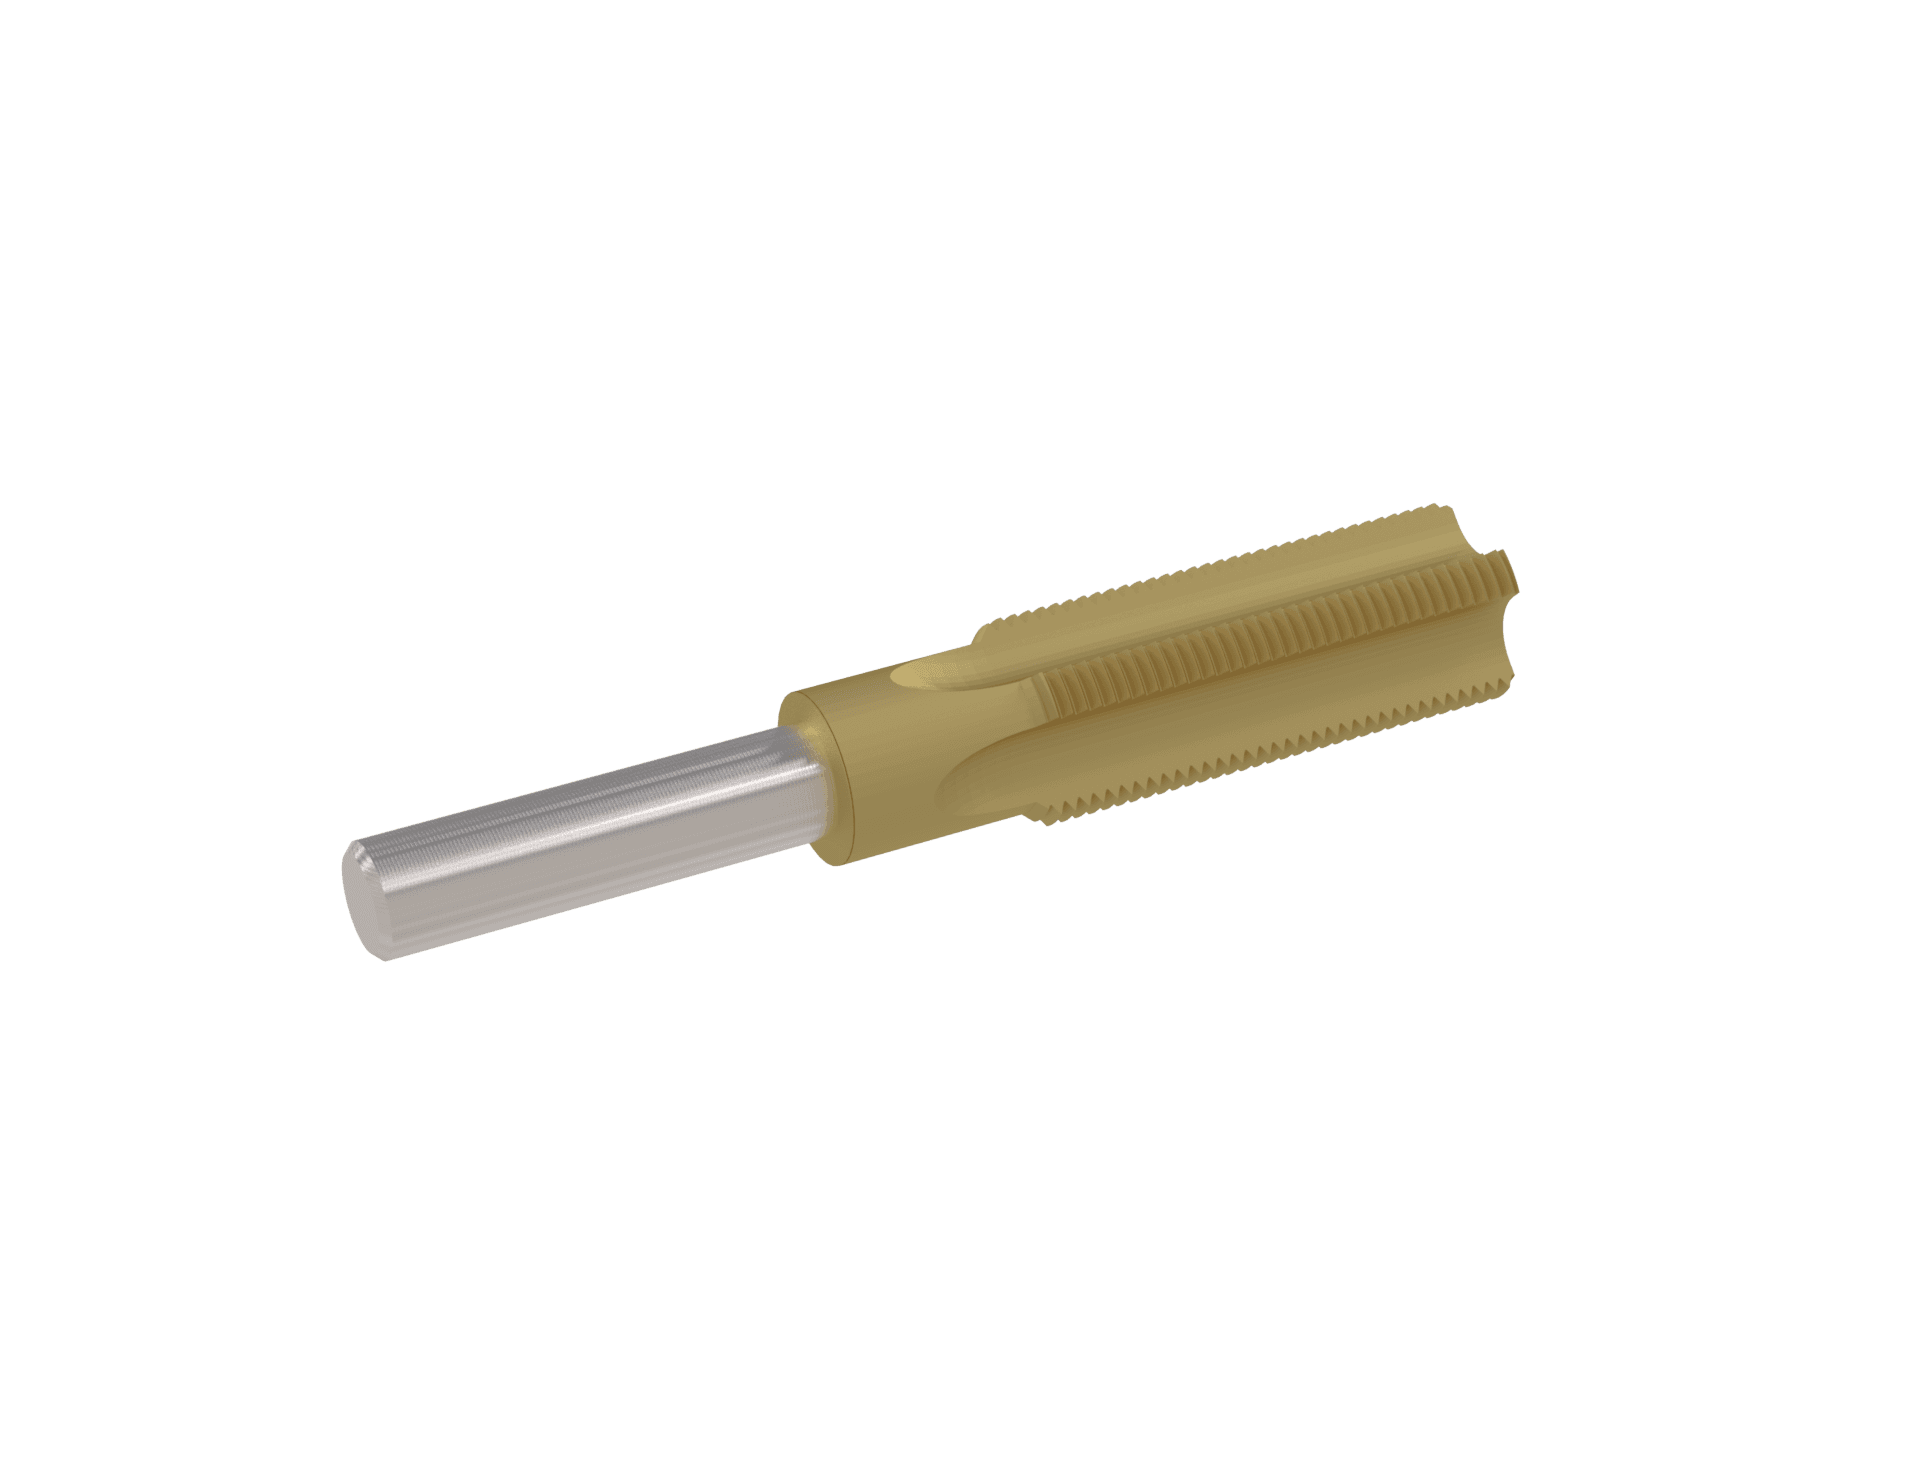
Taraud à queue cylindrique

Queue cylindrique

  • Profil : forme cylindrique uniforme
  • Maintien : serrée dans une pince de serrage ou un mandrin de perçage
  • Idéale pour : outils à usage général tels que forets et fraises
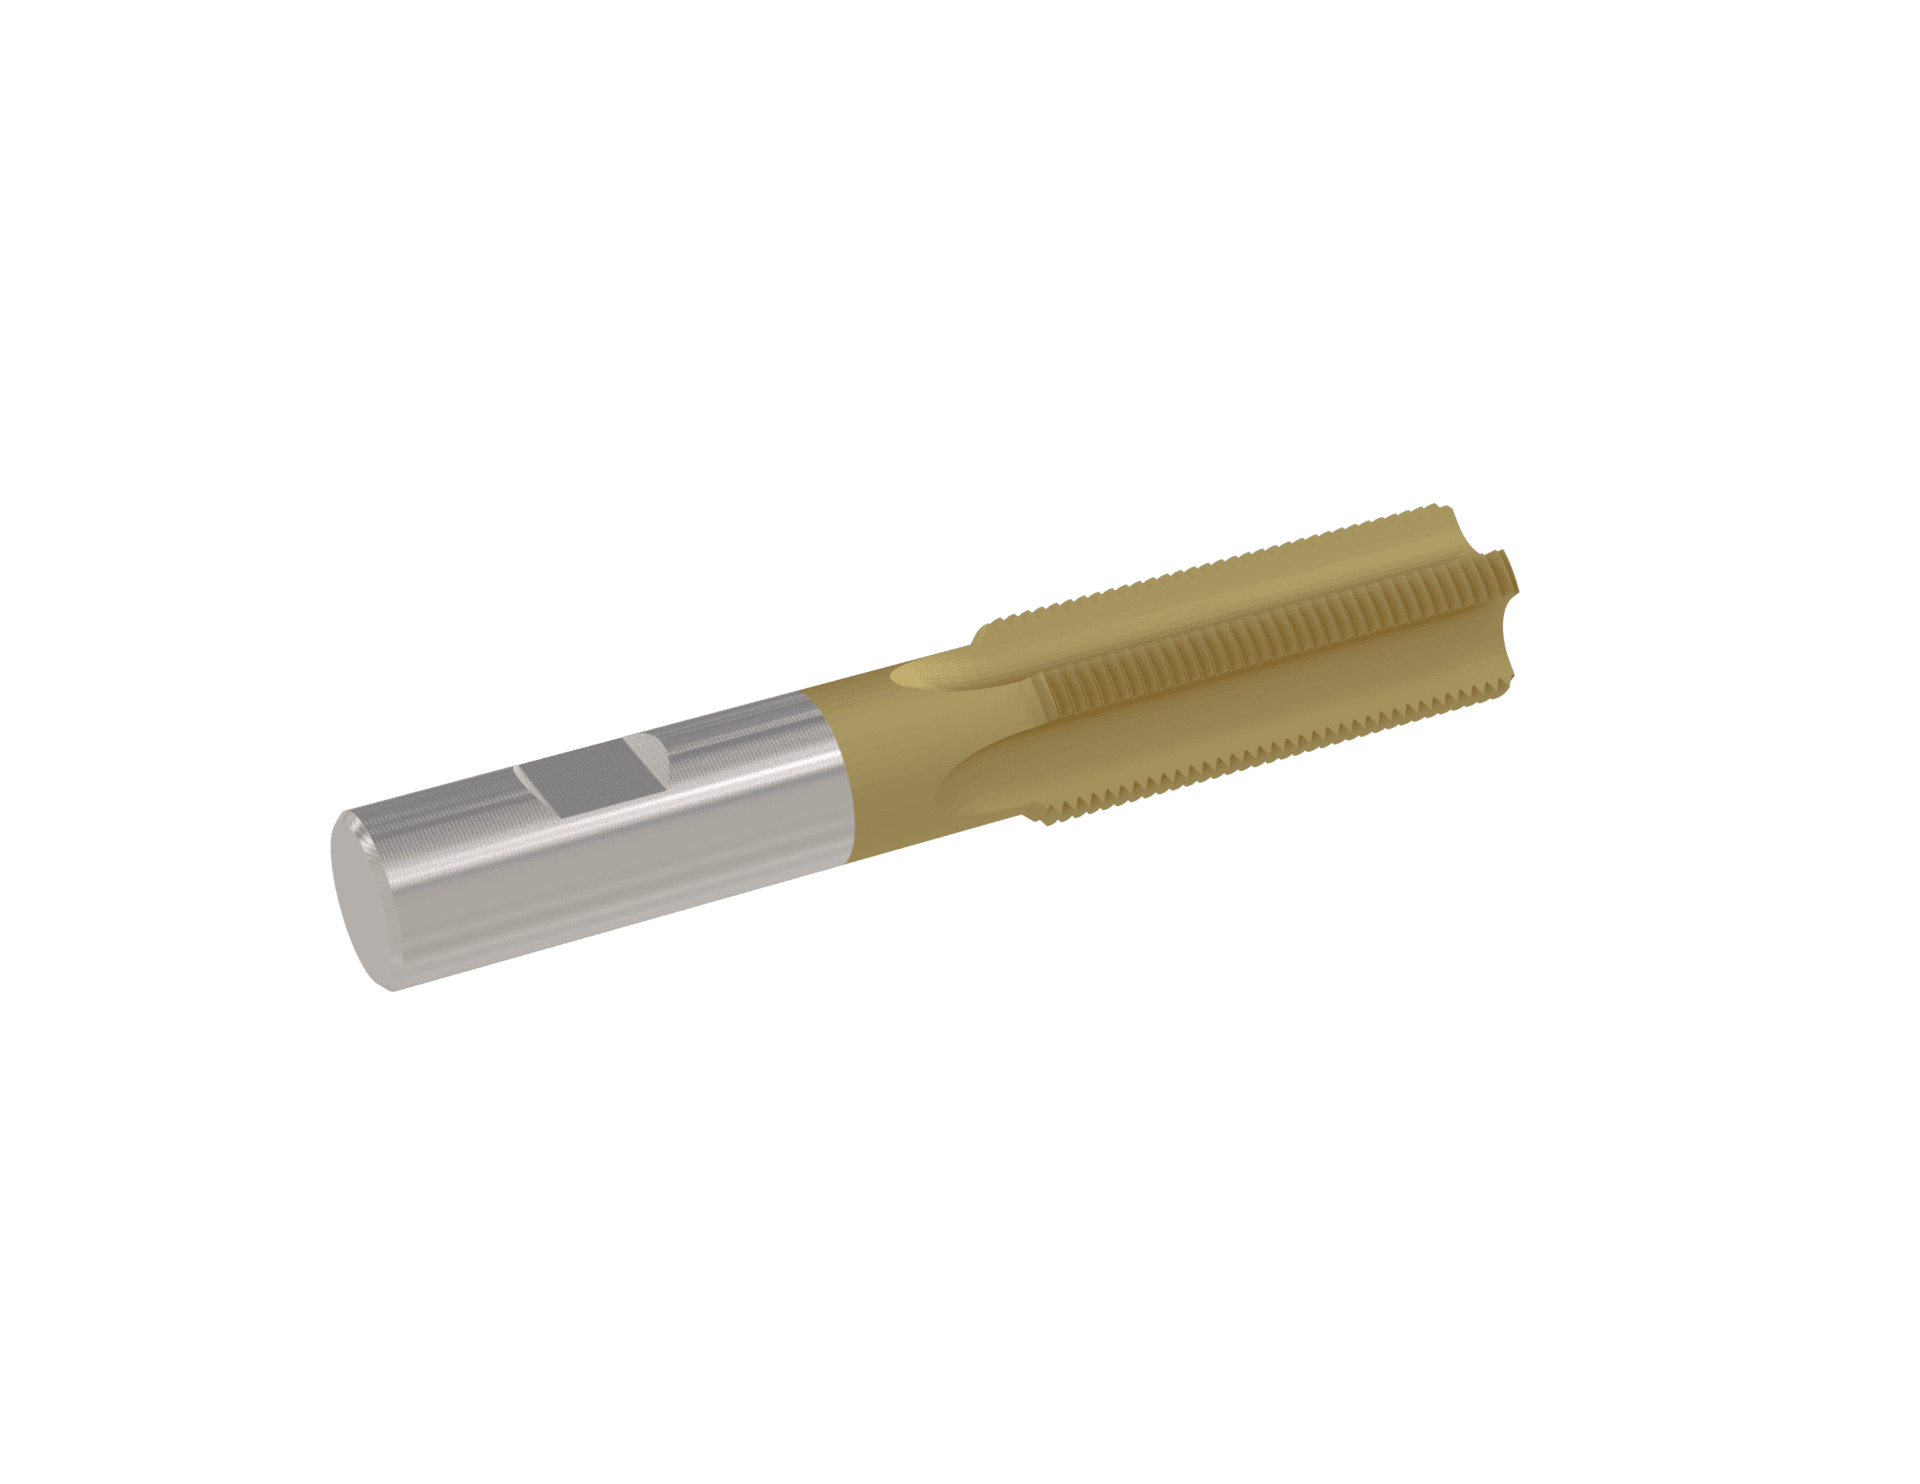
Taraud à queue Weldon

Queue Weldon

  • Profil : cylindrique avec un méplat usiné dans la queue
  • Maintien : vis de serrage dans un porte-outil à blocage latéral
  • Idéale pour : outils nécessitant un couple élevé et un serrage sûr
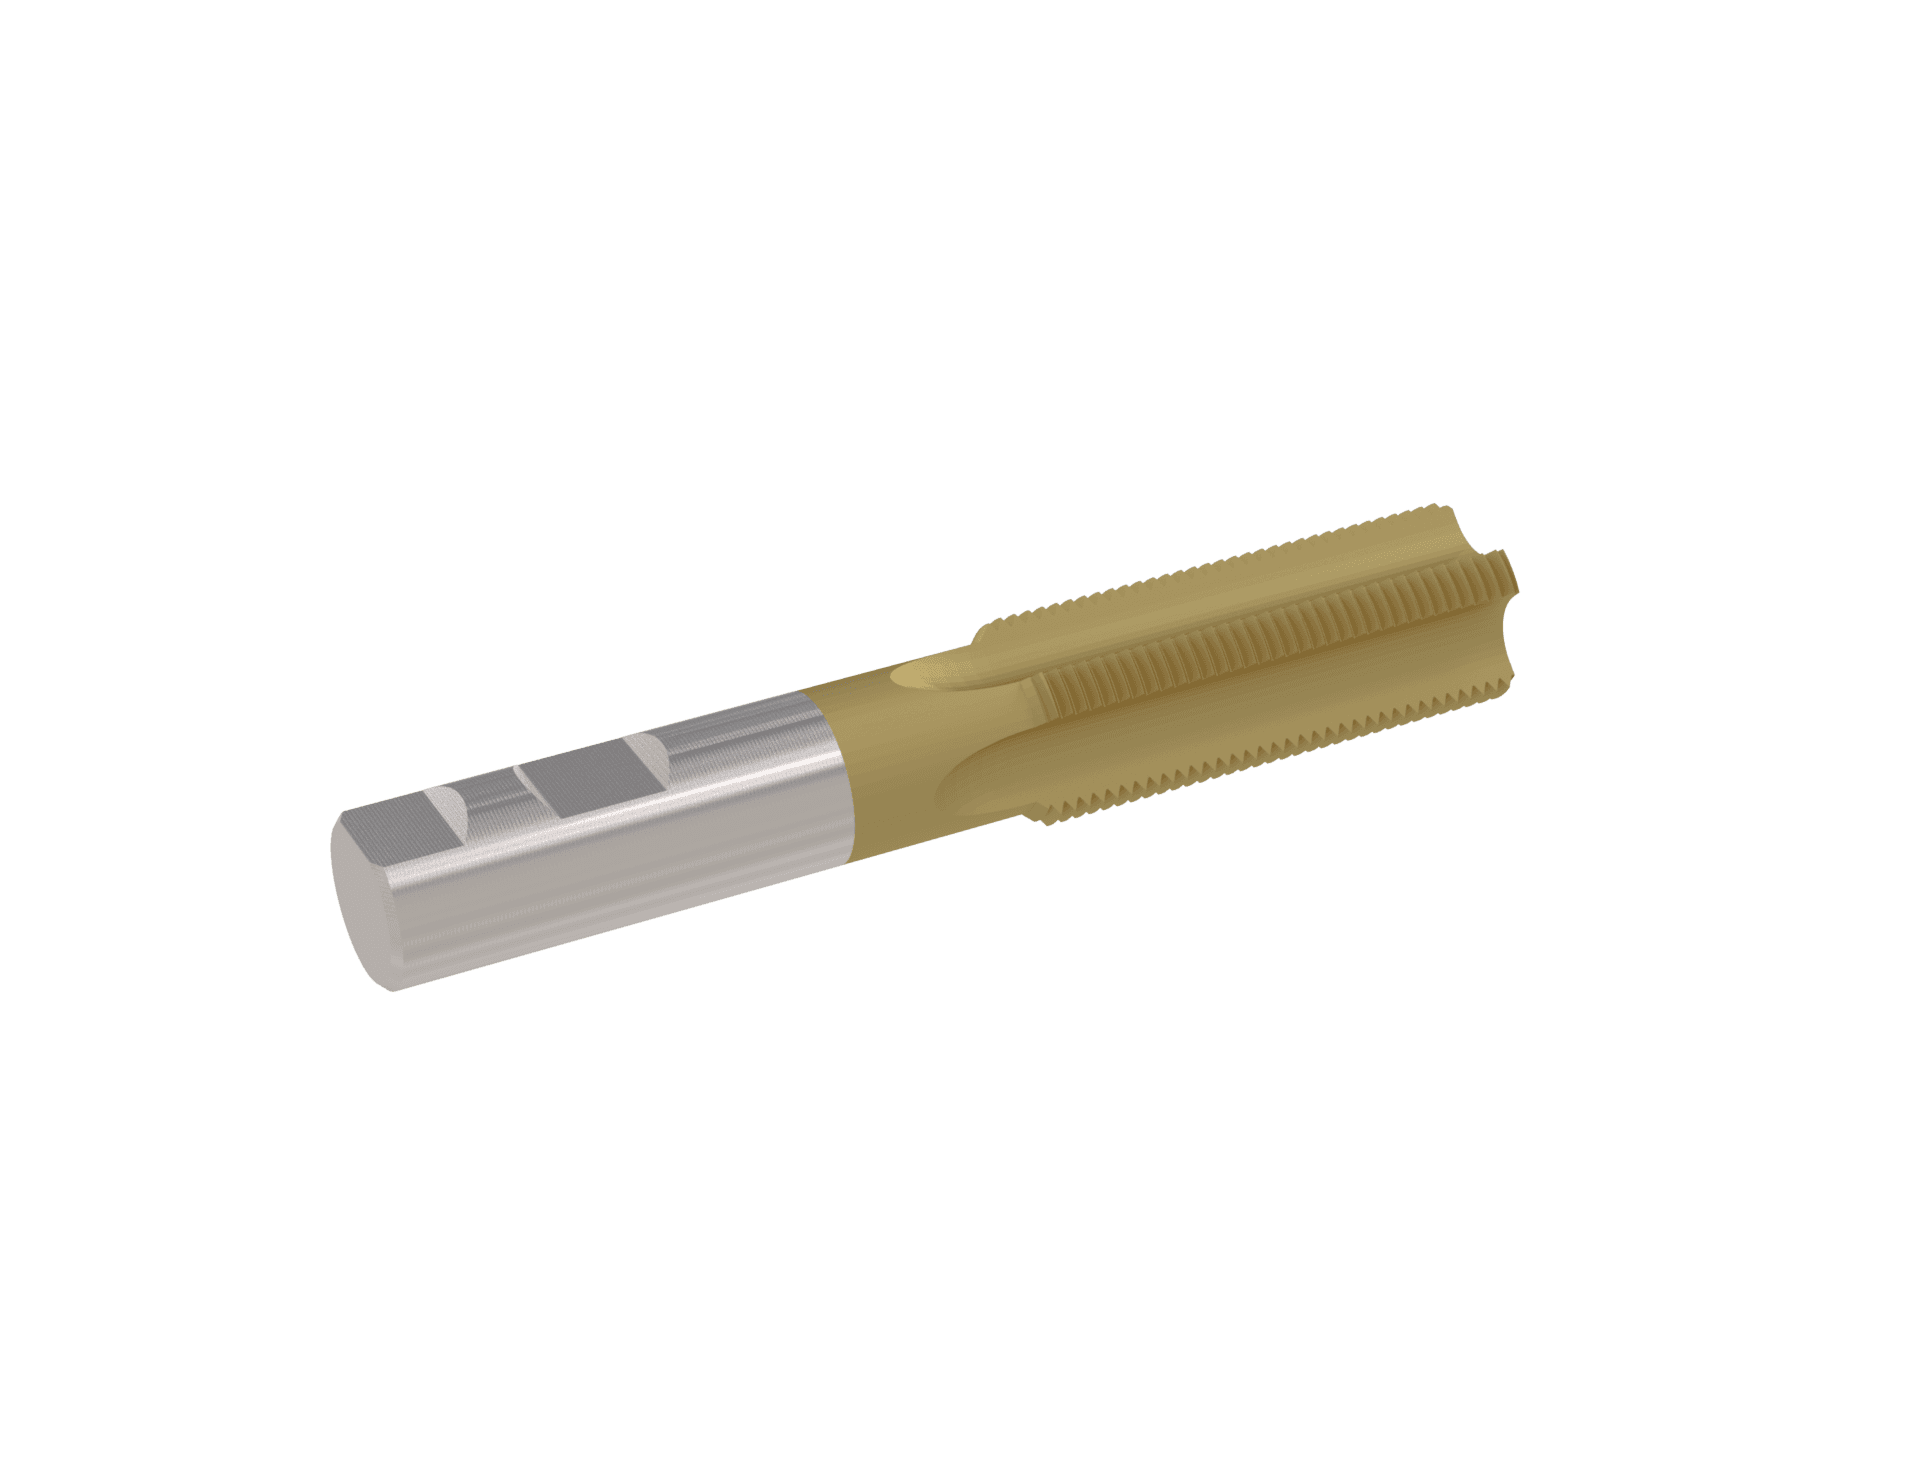
Taraud à queue double Weldon

Queue double Weldon

  • Profil : similaire à la queue Weldon mais avec deux méplats
  • Maintien : meilleure prise dans les porte-outils à blocage latéral
  • Idéale pour : opérations de haute précision ou à fort couple
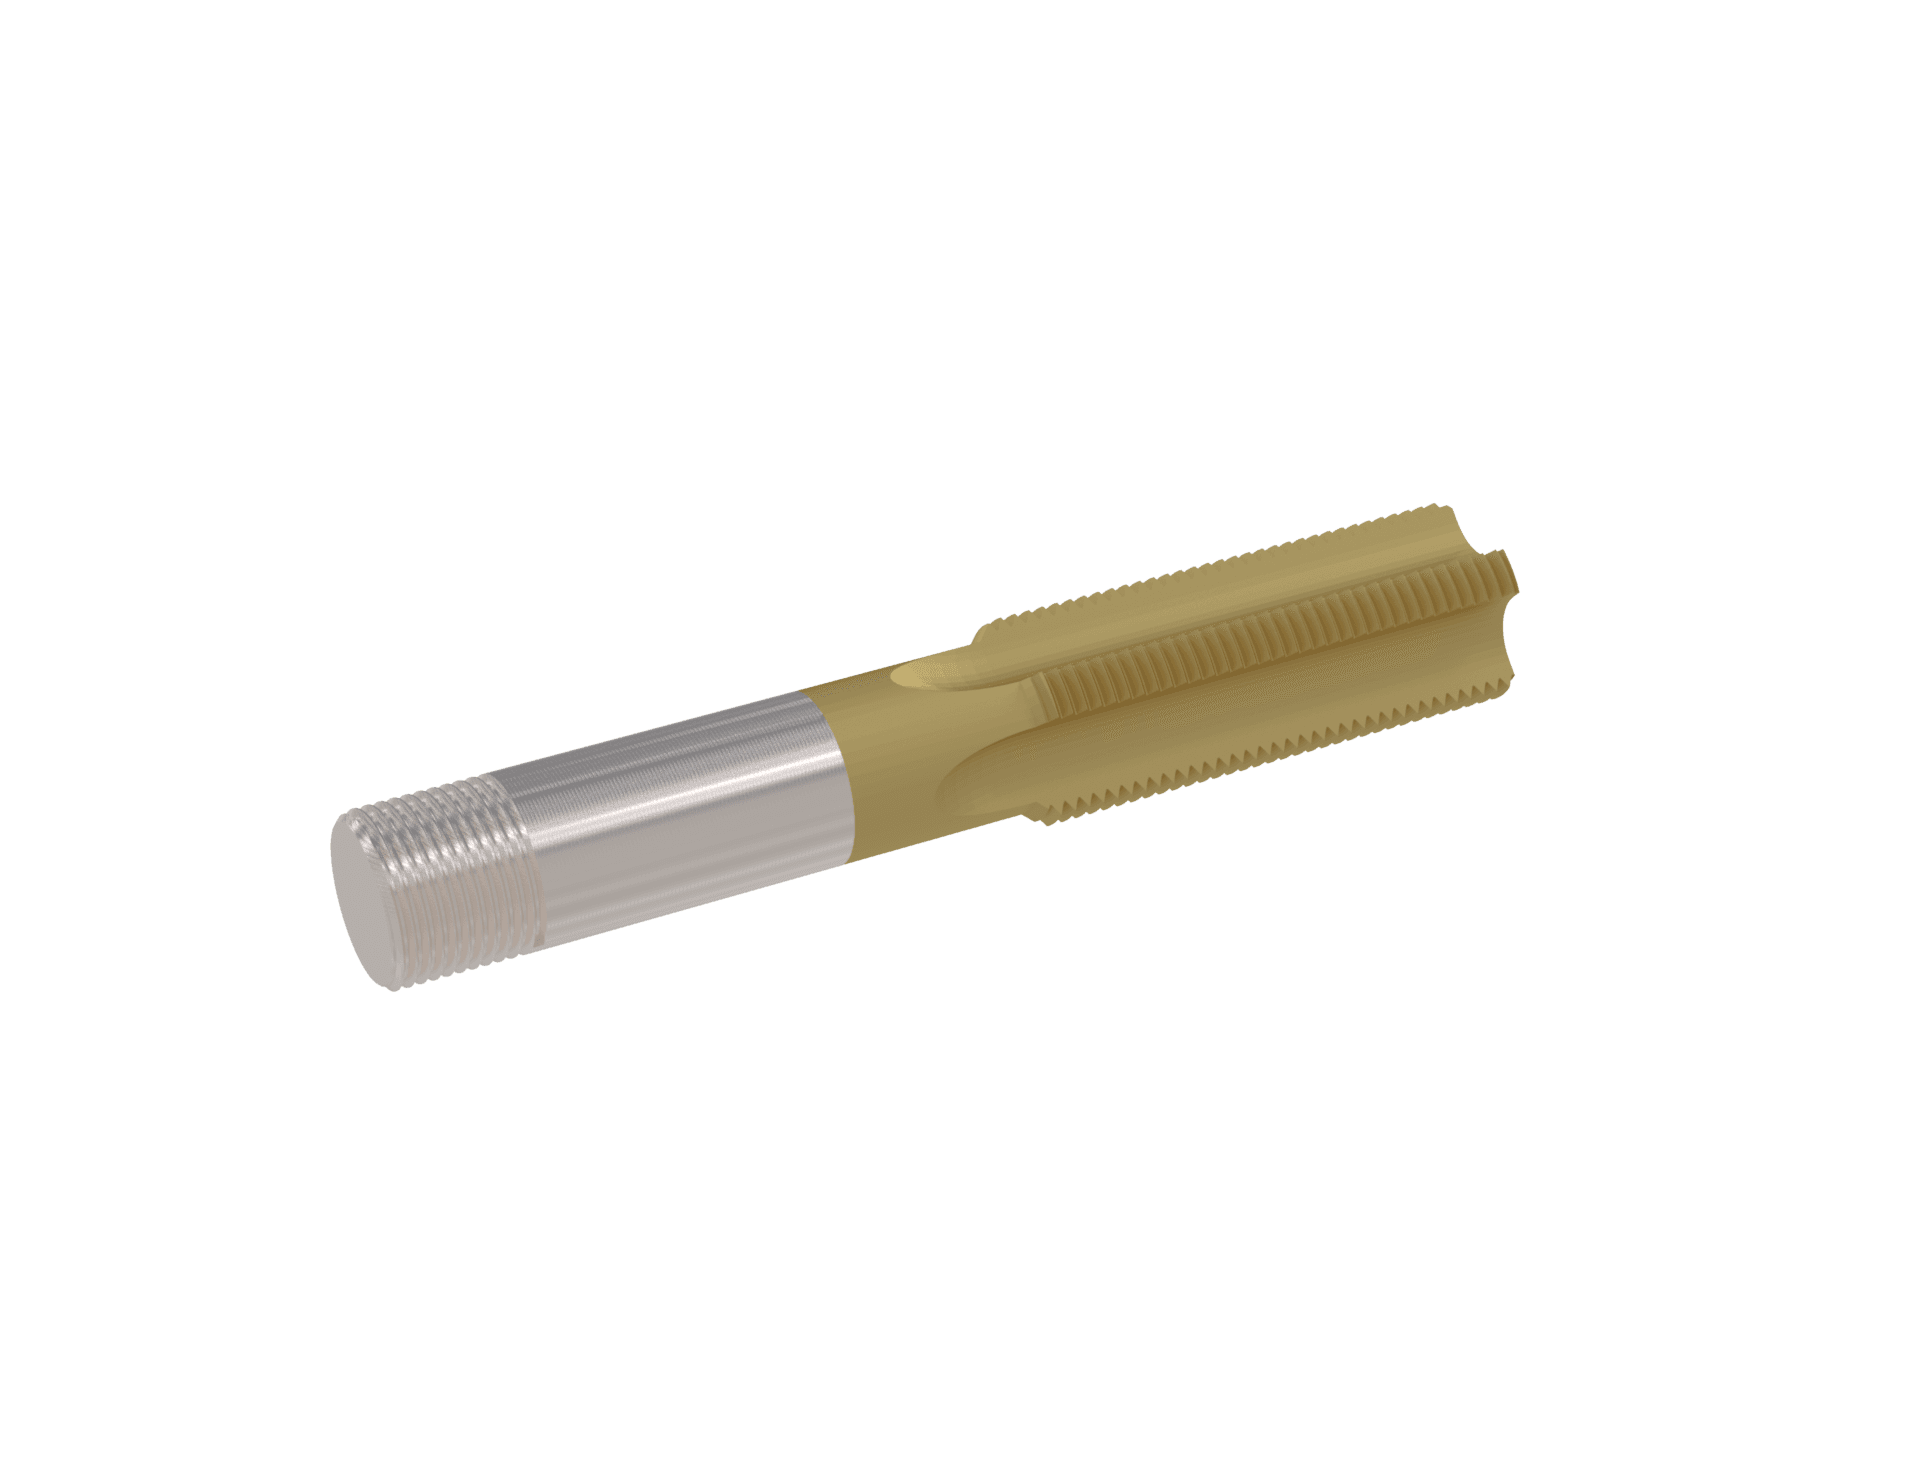
Taraud à queue filetée

Queue filetée

  • Profil : queue cylindrique avec filetage à l'extrémité
  • Maintien : vissée dans les porte-outils ou les rallonges
  • Idéale pour : applications de taraudage et d'alésage
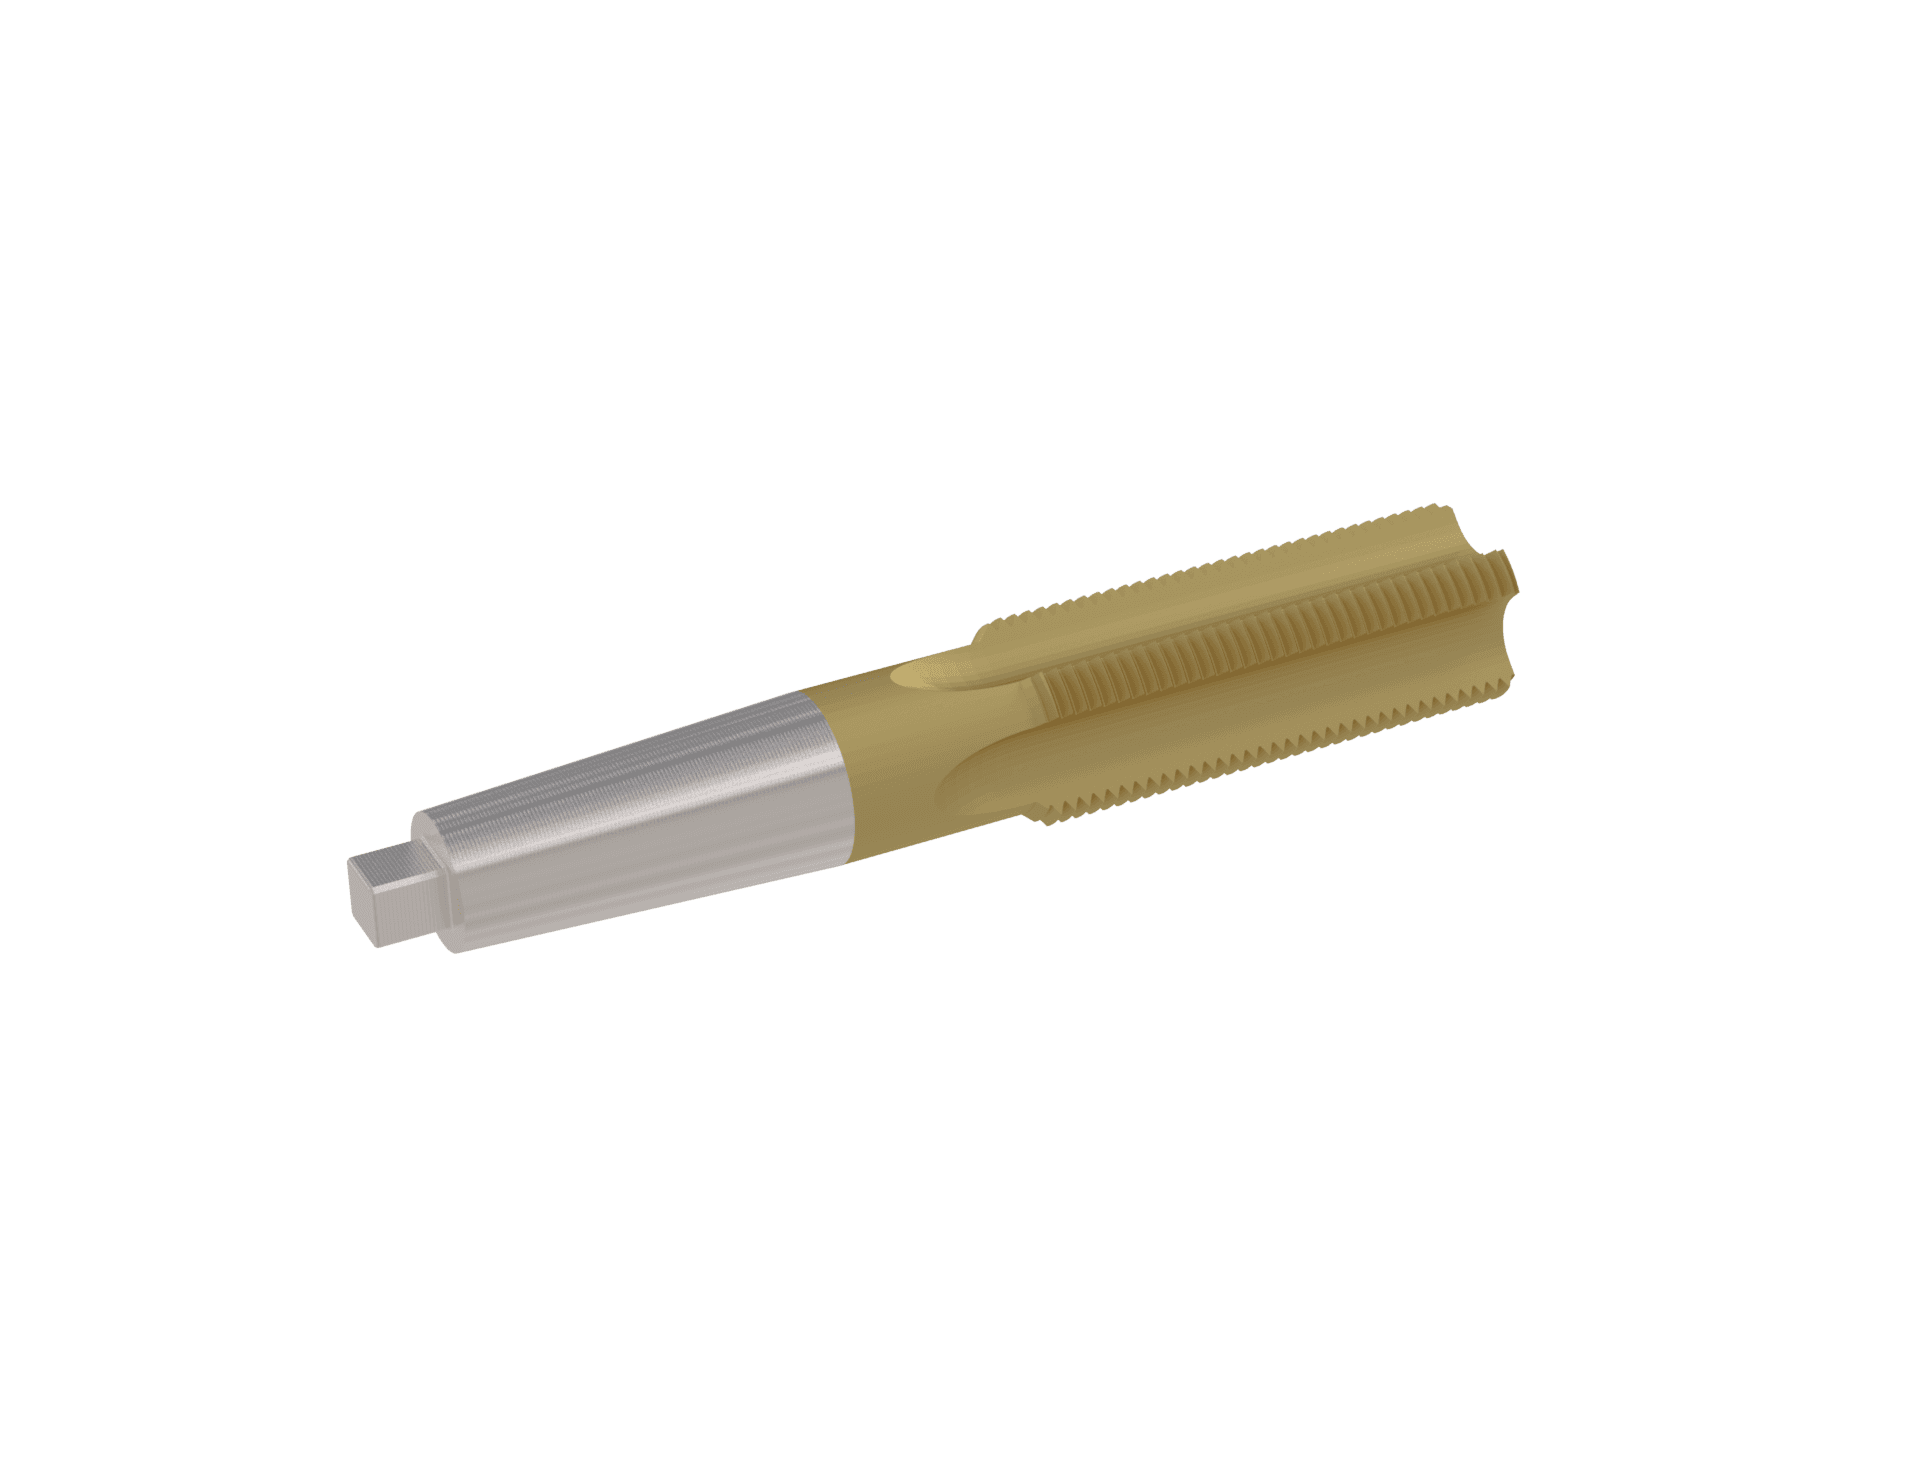
Taraud à queue conique

Queue conique

  • Profil : conique / effilée (par ex. cône Morse)
  • Maintien : s'insère dans les douilles coniques ou les broches correspondantes
  • Idéale pour : machines équipées de logements coniques
Taraud à queue réduite

Queue réduite

  • Profil : diamètre de queue inférieur au diamètre de coupe
  • Maintien : pinces de serrage ou mandrins standard
  • Idéale pour : lorsque le diamètre de l'outil dépasse la capacité du mandrin
Questions techniques

Questions fréquentes

Alésoir finissant un alésage dans l'acier avec des copeaux autour du trou

Quelle est la différence entre un taraud à coupe et un taraud par déformation ?

Un taraud CNC à coupe cisaille le métal pour créer des filets intérieurs et génère des copeaux qui doivent être évacués. Un taraud par déformation déforme plastiquement le matériau sans créer de copeaux, produisant des filets plus résistants sans problème d'évacuation de copeaux dans les métaux malléables.

Quels sont les avantages des tarauds sur mesure par rapport aux modèles standard du commerce ?

Les tarauds sur mesure permettent d'adapter les tolérances de pas, les portées de col, les largeurs de listel et les chanfreins d'entrée à la dureté du matériau de la pièce, contribuant à prévenir l'arrachement des filets et à prolonger la durée de vie de l'outil en production.

Bauron peut-il fabriquer des outils de taraudage CNC en carbure sur mesure à partir de plans CAO ?

Oui. Bauron fabrique des tarauds en carbure monobloc et HSS-Co, des fraises à fileter, des tarauds étagés et des fraises de forme de filet spécialisées sur mesure directement à partir de plans techniques.

Quel revêtement est le meilleur pour les tarauds CNC dans l'acier inoxydable ?

Les revêtements nanocomposites AlTiN et nACo offrent une résistance thermique et une lubricité, protégeant les dents du taraud contre l'accumulation de chaleur et l'écrouissage lors du taraudage de l'acier inoxydable.

Support d'application

Collaborez avec Bauron pour des solutions de taraudage sur mesure

Vous recherchez des outils de taraudage CNC sur mesure, des fraises à fileter spécialisées ou des solutions de filetage à haute efficacité pour votre atelier ? Consultez un ingénieur d'application Bauron.

Demander un devis de taraud sur mesure Contacter Bauron
Support conception et ingénierie

Du détail d'application à l'outil prêt pour la production.

Bauron collabore avec les fabricants pour examiner la géométrie de l'outil, le substrat, le revêtement, la portée, les conditions machine et les exigences de production pour l'outillage CNC standard et sur mesure.

Soumettre vos exigences
Demander un devisConcevoir un outil