Remontée hélicoïdale
Les goujures inclinées dirigent les copeaux continus vers le haut à mesure que le taraud tourne et avance.


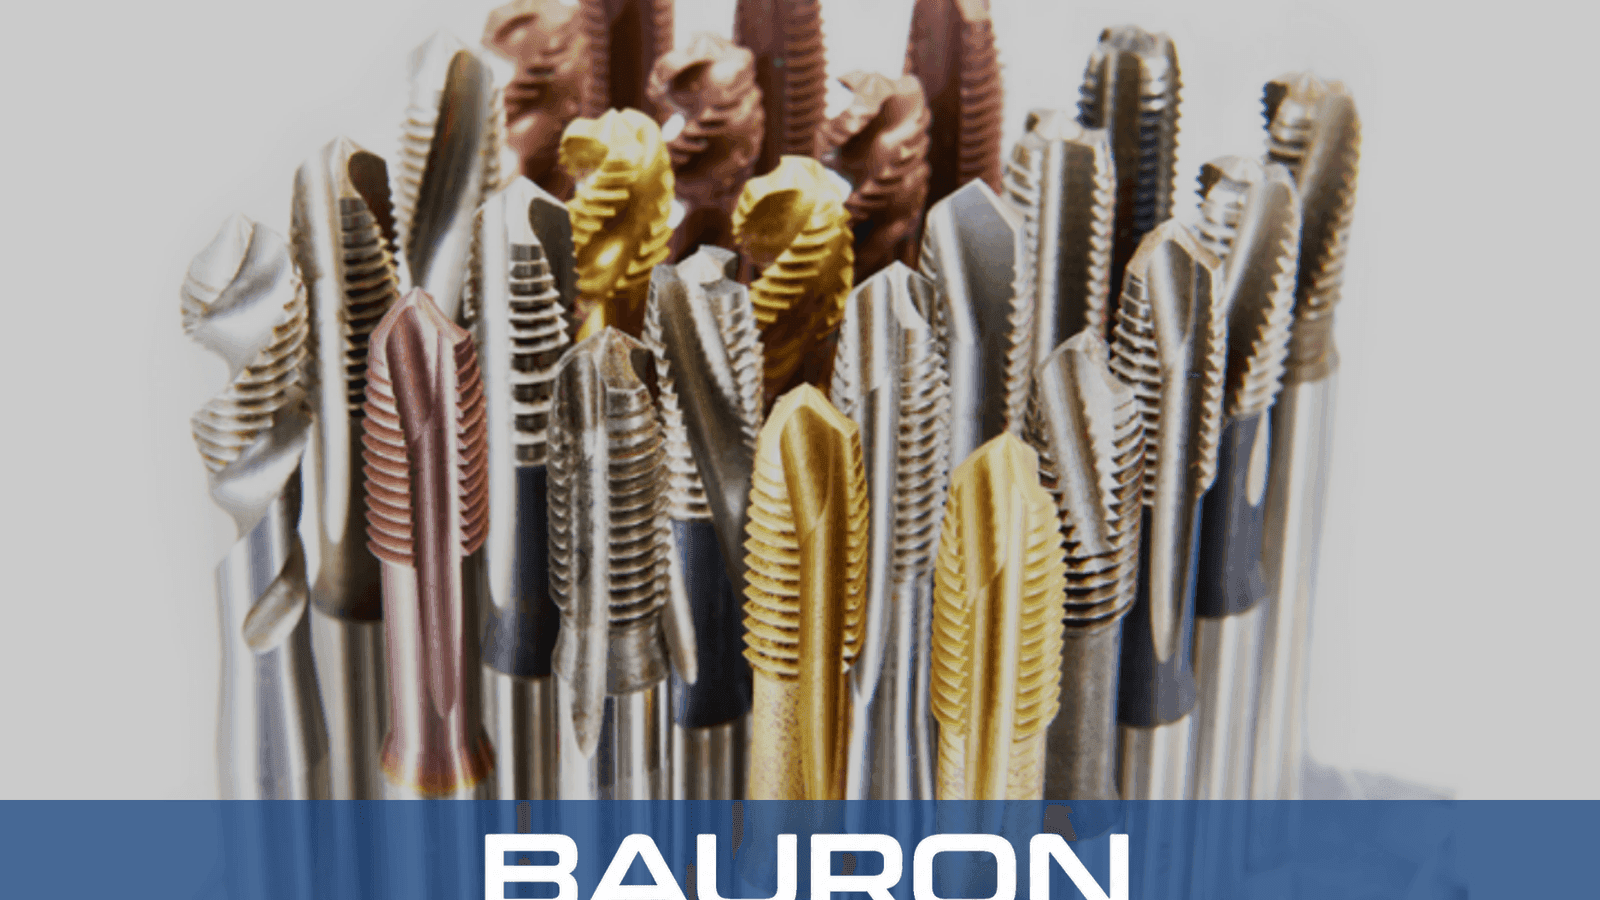
Les tarauds à goujures hélicoïdales sont des outils de coupe de filetage intérieur conçus principalement pour les trous borgnes. Leurs goujures hélicoïdales continues cisaillent la matière et transportent les copeaux vers l'entrée du trou plutôt que vers l'avant de l'outil dans la cavité.
Les goujures inclinées dirigent les copeaux continus vers le haut à mesure que le taraud tourne et avance.
Les copeaux remontent vers l'entrée au lieu de s'accumuler au fond du trou borgne.
Les arêtes de coupe hélicoïdales tranchent les matériaux ductiles tout en formant le profil de filetage intérieur.
L'évacuation des copeaux hors de la cavité préserve l'espace sous le taraud pour une profondeur de filetage contrôlée.

Les goujures hélicoïdales remontent les copeaux hors des trous borgnes et peuvent réduire la compression au fond de la cavité.
Les formes d'hélice spécifiques à l'application permettent des cycles de taraudage automatisés contrôlés.
Les arêtes hélicoïdales peuvent produire des surfaces de filetage nettes lorsque la géométrie et les conditions de coupe correspondent au matériau.
Le choix de l'hélice équilibre le transport des copeaux, la résistance de l'arête et l'espace de goujure pour le matériau de la pièce.
Les chanfreins de finition modifiés et intermédiaires offrent différents équilibres entre guidage d'entrée et portée du filetage en trou borgne.
| Spécification | Plage / Détails |
|---|---|
| Plage de diamètres | N° 0 à 2"+ ; métrique M1,6 à M50+ disponible |
| Angle d'hélice | Hélice lente 15° à hélice rapide 45°+ |
| Profil du chanfrein | Finition modifiée, 2 à 3 filets ; ou chanfrein intermédiaire, 3 à 5 filets |
| Formes de filetage | UNC, UNF, métrique, NPT et profils de pas spéciaux |
| Type de queue | Carré d'entraînement standard ou cylindrique droite |
| Tolérance | Options de précision classes GH et H |
| Matière / Revêtement | Idéal pour | Avantage clé |
|---|---|---|
| HSS-E (Cobalt) | Acier inoxydable, acier allié et titane. | La dureté à chaud contribue à conserver l'arête de coupe dans les matériaux ductiles et résistants. |
| Carbure monobloc | Matériaux à haute dureté et configurations de production stables. | La rigidité et la résistance à l'usure permettent le taraudage machine à grande vitesse lorsque l'alignement est contrôlé. |
| Revêtement TiAlN / CrN | Acier inoxydable, certaines applications aluminium et procédés à sec ou à lubrification limitée. | Un frottement réduit peut limiter l'accumulation de matière, sous réserve de compatibilité revêtement-pièce. |
Le HSS-E cobalt combine ténacité et dureté à chaud, le carbure monobloc apporte rigidité et résistance à l'usure dans les configurations stables, et les revêtements TiAlN ou CrN peuvent réduire le frottement lorsqu'ils sont adaptés à la pièce.
Utilisent des cycles de taraudage rigide et une évacuation contrôlée des copeaux pour les filetages en trous borgnes.
Montent les tarauds dans des tourelles à outils tournants ou des tourelles axiales pour le filetage de trous borgnes dans les pièces tournées.
Assurent un mouvement aller-retour répétable dans les équipements de production dédiés.

Réalise des filetages intérieurs dans des trous non débouchants tout en dirigeant les copeaux vers l'entrée.
Traite les matériaux tels que l'acier inoxydable, l'aluminium et l'acier de construction qui peuvent former des copeaux continus.
Une géométrie adaptée à l'application peut franchir des trous transversaux ou des rainures de clavette dans des cavités borgnes avec une congestion de copeaux réduite.
S'intègre aux cycles de taraudage rigide sur machine où la vitesse, l'avance, le lubrifiant réfrigérant et l'inversion sont contrôlés.
Choisissez la géométrie à goujures hélicoïdales pour les trous borgnes car elle remonte les copeaux vers l'entrée. Les tarauds à entrée hélicoïdale poussent les copeaux vers l'avant et sont généralement destinés aux trous débouchants.
Des angles d'hélice élevés autour de 40° à 45° peuvent favoriser l'évacuation des copeaux longs dans les matériaux ductiles tendres. Des angles plus faibles autour de 15° à 30° offrent une arête plus résistante pour les matériaux plus durs. Confirmez la sélection en fonction de l'alliage et du processus spécifiques.
L'utilisation manuelle est possible dans certains cas, mais elle est généralement moins adaptée que le contrôle machine car les goujures profondes réduisent la section du noyau et l'alignement manuel peut introduire des charges latérales.
Les causes possibles incluent une capacité de goujure insuffisante, un angle d'hélice inadapté, une lubrification ou un arrosage insuffisants, un avant-trou sous-dimensionné, une profondeur excessive ou une congestion de copeaux.
Les options spécifiques à l'application peuvent inclure des angles d'hélice personnalisés, des pas, des chanfreins, des canaux d'arrosage par l'outil, des dimensions de queue, des substrats et des revêtements.
Bauron fournit un support en conception et ingénierie pour la géométrie de filetage sur mesure, l'angle d'hélice, la capacité des goujures, l'arrosage, le substrat et la sélection du revêtement. Partagez les dimensions du trou borgne, le matériau de la pièce et les exigences du cycle pour un examen technique.
Parler à l'ingénierie