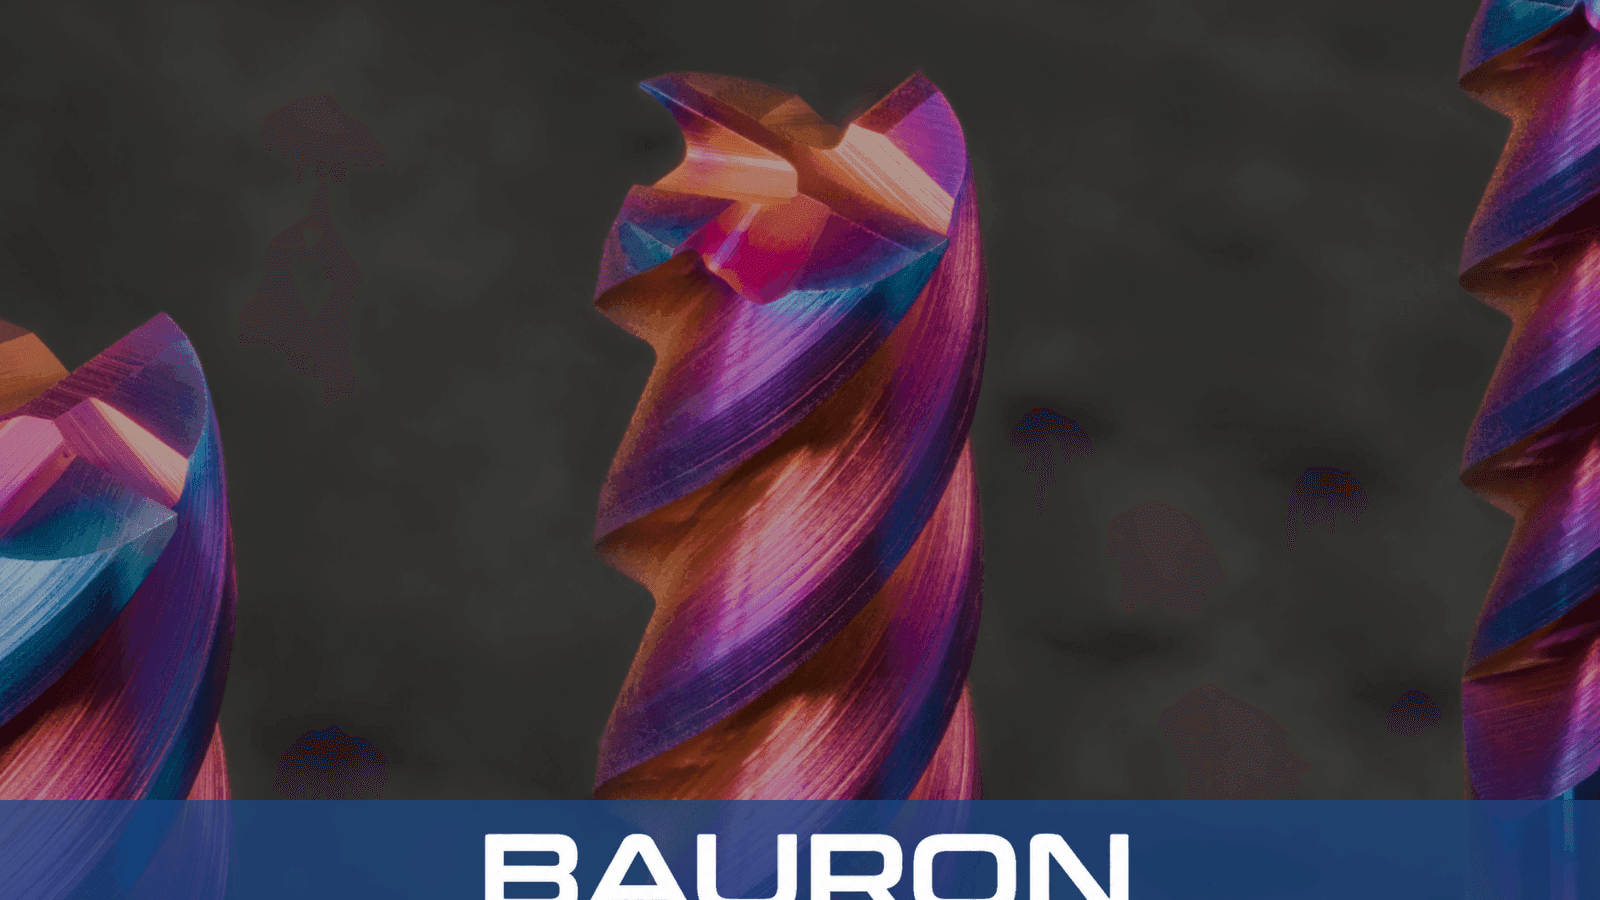
Cisaillement rotationnel grande vitesse
Les listels de goujure rectifiés de précision tranchent le métal, le plastique ou le stock composite à des vitesses de surface contrôlées.


Les fraises CNC sont des outils rotatifs entraînés par la broche d'une fraiseuse. Leurs goujures périphériques et leurs arêtes de face cisaillent la matière pour créer des profils 2D, des poches, des rainures et des surfaces 3D complexes.
Les listels de goujure rectifiés de précision tranchent le métal, le plastique ou le stock composite à des vitesses de surface contrôlées.
L'outil peut couper axialement par plongée ou descente en rampe, et radialement par fraisage latéral ou rainurage.
Les goujures hélicoïdales évacuent les copeaux hors des coupes profondes pour limiter le re-coupe de copeaux et l'accumulation de chaleur.
Des dimensions de noyau conçues résistent à la déflexion latérale pour favoriser la précision dimensionnelle.

Des géométries de goujure optimisées favorisent des charges de copeaux productives et des temps de cycle plus courts.
La géométrie de coupe rectifiée de précision favorise des cotes de pièce répétables.
L'espacement des goujures à hélice variable et à index variable peut supprimer le broutement pendant les passes de fraisage exigeantes.
Les substrats carbure et les revêtements spécifiques à l'application aident à protéger les arêtes de coupe du choc thermique et de l'usure abrasive.
Des fraises sur mesure peuvent être spécifiées avec une géométrie spécifique à l'application pour des exigences de composant uniques.
| Spécification | Plage / Détails |
|---|---|
| Plage de diamètres | 1/32" to 1-1/2"+; metric 0.5 mm to 32 mm+ available |
| Nombre de dents | 2, 3, 4, 5, 6 ou 7+ dents |
| Angles d'hélice | 30°, 35°, 38°, 45° ou géométries à hélice variable |
| Profils d'extrémité | Bout carré, rayon d'angle, bout sphérique ou chanfreiné |
| Types de queue | Cylindrique droite, plate Weldon ou queue HSK/modulaire |
| Types d'opération | Ébauche, finition, rainurage trochoidal, descente en rampe et profilage |
| Matière / Revêtement | Idéal pour | Avantage clé |
|---|---|---|
| Carbure monobloc micrograin | Aciers à outils trempés, acier inoxydable et titane. | Apporte la rigidité structurelle et la résistance à l'usure pour l'usinage grande vitesse. |
| Revêtement AlTiN / TiAlN | Aciers alliés tenaces, fonte et fraisage à sec à haute chaleur. | La dureté thermique aide à protéger l'arête de coupe de l'usure liée au frottement. |
| Revêtement nACo / DLC | Alliages d'aluminium, cuivre et matières non ferreuses. | Le faible frottement aide à réduire le collage de matière et l'arête rapportée. |
Le carbure monobloc micrograin apporte rigidité et résistance à l'usure, l'AlTiN ou le TiAlN convient à l'usinage d'alliages à haute chaleur, et le nACo ou le DLC aide à réduire le frottement dans les matières non ferreuses.
Utilisés pour le fraisage, le pochetage, le profilage et les travaux multi-axes complexes automatisés.
Montés dans des broches d'outils motorisés pour le fraisage transversal, les plats et le rainurage de clavettes.
Utilisés pour le fraisage de tôles et le nesting dans l'aluminium, les panneaux composites et les plastiques techniques.

Fraise des cavités, des canaux internes et des poches d'allègement dans les composants de structure.
Usine des cavités de moules d'injection, des broches de noyau et des matrices d'emboutissage à surfaces complexes.
Enlève de la matière sur des blocs de forge bruts avec des géométries de fraise choisies pour l'acier et d'autres alliages.
Produit les passes de surface finales sur les pièces aéronautiques, médicales, de défense et industrielles générales.
Un foret est principalement conçu pour couper axialement et créer des trous cylindriques. Les fraises ont des arêtes de coupe en face et en périphérie, ce qui permet la plongée ou la descente en rampe axiales ainsi que le fraisage latéral radial, le rainurage et le profilage.
Les fraises à deux ou trois dents offrent des goujures plus larges pour l'évacuation des copeaux dans les matières tendres non ferreuses telles que l'aluminium et le cuivre. Les outils de quatre à sept dents offrent davantage d'arêtes de coupe et de matière de noyau pour l'acier, les alliages tenaces, les avances table plus élevées et la finition.
Les fraises à hélice variable utilisent des angles d'hélice de goujure différents pour perturber la vibration harmonique pendant le fraisage latéral. Cela peut réduire le broutement et favoriser des passes axiales plus profondes, des finis plus lisses et une plus longue durée de vie d'outil.
Les fraises à bout carré créent des angles internes vifs à 90 degrés. Une fraise à rayon d'angle renforce les angles de coupe extérieurs, ce qui peut favoriser des avances plus élevées et une meilleure durée de vie d'outil dans les métaux durs.
Bauron peut étudier des exigences de fraises sur mesure, notamment le nombre de dents, les angles d'index variable, la portée de col, les diamètres non standard et les revêtements spécifiques à l'application.
Bauron assure un support conception et ingénierie pour les géométries sur mesure, les revêtements spécialisés et les autres exigences de fraisage spécifiques à l'application.
Parler à l'ingénierie