Engagement de surface 3D
Le rayon sphérique maintient un contact tangentiel avec les surfaces CAD contournées pendant le mouvement multi-axes.


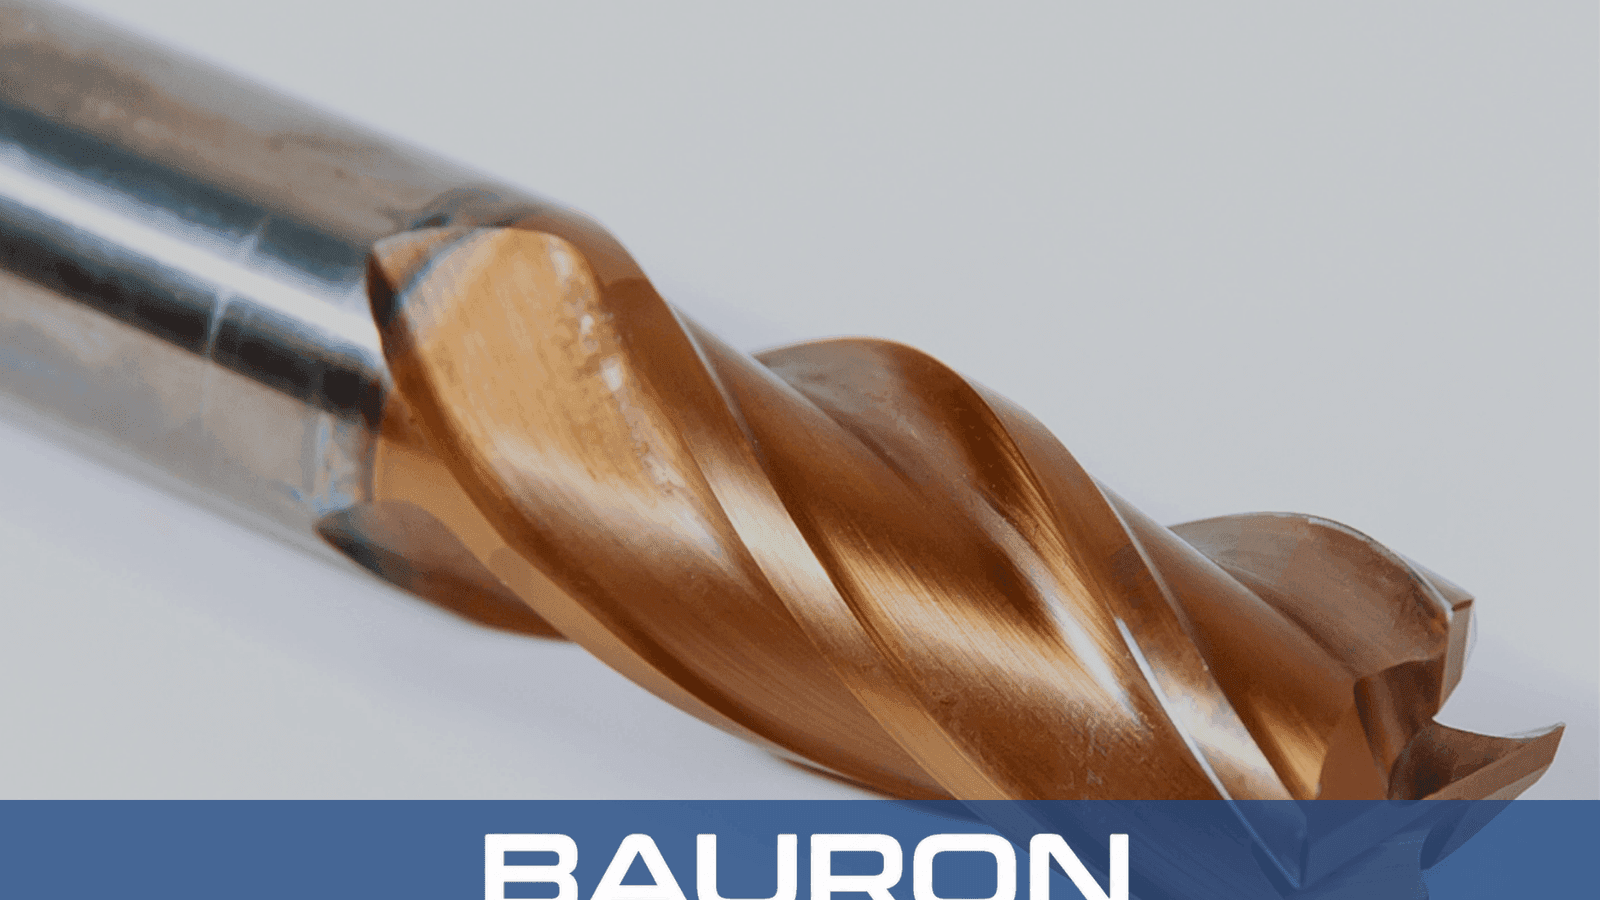
Une fraise à bout sphérique, également appelée fraise sphérique, possède un nez de coupe arrondi où les goujures convergent au centre du rayon de l'outil. Le profil hémisphérique usine des contours 3D continus sans laisser les marches vives associées à une extrémité carrée.
Le rayon sphérique maintient un contact tangentiel avec les surfaces CAD contournées pendant le mouvement multi-axes.
Les goujures à coupe au centre permettent la plongée directe, la descente en rampe et le profilage 3D.
Un pas transversal contrôlé laisse de petits festons de surface pouvant être polis.
La géométrie arrondie répartit les efforts de coupe sur le rayon et réduit la charge localisée sur l'arête.

Le profil sphérique produit des finis contournés lisses et peut réduire le polissage manuel.
La géométrie hémisphérique répartit les efforts de coupe pendant les parcours multi-axes complexes.
Permet la descente en rampe, la plongée hélicoïdale, la finition de surfaces peu profondes et le profilage 5 axes continu.
La construction en carbure monobloc favorise le contrôle dimensionnel lors des passes de finition grande vitesse.
Les géométries sphériques à coupe libre répartissent l'usure sur le rayon pendant le contournage continu.
| Spécification | Plage / Détails |
|---|---|
| Plage de diamètres | 1/32" to 1"+; metric 0.5 mm to 25 mm+ available |
| Nombre de dents | 2 dents pour métaux tendres et aluminium ; 4 dents pour aciers durs et acier inoxydable |
| Tolérance de rayon | ±0.0002" or ±0.005 mm |
| Type de queue | Cylindrique droite, à col de portée ou queue courte |
| Centre de coupe | Géométrie véritable à coupe au centre |
| Type d'opération | Finition de surfaces 3D, profilage et gravure de matrices |
| Matière / Revêtement | Idéal pour | Avantage clé |
|---|---|---|
| Carbure micrograin | Aciers trempés, acier inoxydable et titane. | La rigidité du noyau aide à limiter la déflexion lors de la finition 3D grande vitesse. |
| Revêtement nACo / AlTiN | Aciers à moules trempés jusqu'à 65 HRC et fraisage à sec. | La résistance à l'oxydation protège la pointe sphérique du frottement thermique. |
| Revêtement DLC / ZrN | Aluminium, cuivre et alliages non ferreux. | Le faible frottement aide à prévenir le collage de matière sur les goujures centrales. |
Le carbure micrograin apporte la rigidité pour la finition 3D, le nACo ou l'AlTiN convient aux aciers trempés et au fraisage à sec, et le DLC ou le ZrN aide à maîtriser l'adhérence dans les alliages non ferreux.
Maintiennent l'engagement du vecteur d'outil tout en contournant des surfaces 3D complexes.
Exécutent des passes de gravure de matrices à haut régime pour les cavités de moules d'injection.
Utilisent des outils motorisés pour rayonner les implants médicaux et les petites entités tournées.

Usine les cavités, inserts de noyau et plans de joint des moules d'injection et matrices d'emboutissage.
Finit les géométries aérodynamiques 3D sur les aubes de turbine et les impulseurs.
Finit les rayons de fond internes, les congés d'angle et les poches de détente des contraintes sur les structures aéronautiques.
Sculpte des contours de forme libre dans les plastiques, les planches d'outillage composites et les métaux non ferreux.
Le rayon de rotation à l'extrémité exacte de la pointe est nul, donc la vitesse de surface à ce point est également nulle. Sur les surfaces peu profondes, une machine 5 axes peut incliner l'outil de 15° à 30° afin que la coupe s'effectue le long du rayon extérieur à plus grande vitesse.
Utilisez 2 dents pour l'aluminium, le cuivre et les plastiques, où des goujures ouvertes facilitent l'évacuation des copeaux. Utilisez 4 dents pour les aciers, l'acier inoxydable et le titane, où un noyau plus résistant et davantage d'arêtes de coupe permettent des avances table plus élevées.
La hauteur de feston est la crête de matière non usinée laissée entre deux passes de finition adjacentes. Des pas transversaux plus petits et des rayons d'outil plus grands produisent des festons plus bas et des surfaces plus lisses.
Une fraise à bout sphérique possède une pointe hémisphérique complète dont le rayon est égal à la moitié de son diamètre, pour le sculptage 3D. Une fraise à rayon d'angle possède un fond plat avec des angles extérieurs arrondis pour les fonds de poche et les rayons fond-paroi.
Bauron peut concevoir des rapports de portée de col, des tolérances de rayon sphérique, des angles d'hélice et des revêtements adaptés aux exigences CAD/CAM 3D spécifiques à l'application.
Bauron assure un support conception et ingénierie pour les rapports de portée, les tolérances de rayon sphérique, les angles d'hélice et les revêtements spécifiques à l'application. Transmettez les modèles 3D et les exigences d'usinage pour une revue technique.
Parler à l'ingénierie